Ang scaffold metal decking, na karaniwang kilala bilang scaffold walkboard o metal deck board, ay isang structural component na sumusuporta sa mga manggagawa at materyales sa mga pansamantalang access system. Para sa mga tagagawa ng mga panel na ito, ang kakayahang pagsamahin ang anti-slip embossing, perforation, at edge folding sa isang tuluy-tuloy na proseso ng pagbuo ng roll ay isang mapagpasyang kalamangan sa pagiging produktibo. Ang isang scaffold metal deck roll na dating na may inline na pagpoproseso ay nagko-convert ng plain steel coil nang direkta sa isang tapos na, handa nang gamitin na deck plank, nag-aalis ng magkakahiwalay na mga hakbang sa paghawak, binabawasan ang mga gastos sa paggawa, at pagpapabuti ng dimensional consistency.
 Pinagsamang Scaffold Metal Decking Roll Forming Machine Pinagsasama ng makinang ito ang pag-emboss, pagsuntok, at pagtiklop sa gilid sa isang tuloy-tuloy na linya, na ginagawang mga natapos na scaffold deck na tabla na may pare-parehong sukat at pinababang paggawa. Tingnan ang Produkto →
Sa halip na magpadala ng mga pre-cut na blangko sa isang hydraulic press para sa embossing at pagkatapos ay sa isa pang makina para sa pagsuntok at pagtiklop, ang isang modernong pinagsamang linya ay nagsasagawa ng lahat ng tatlong mga operasyon sa bilis ng linya. Ipinapaliwanag ng artikulong ito ang mga pangunahing proseso, pangunahing bahagi, materyal na pagsasaalang-alang, at pamantayan sa pagpili para sa espesyal na kagamitang ito, at ipinapakita nito kung bakit ang inline na pagproseso ay naging ginustong paraan ng produksyon para sa mga tagagawa ng scaffold decking.
Ang scaffold metal deck roll former ay isang roll forming line na partikular na ginawa para sa paggawa ng mga metal walkboard at decking panel na ginagamit sa mga scaffolding system at industrial access platform. Ang base machine ay nagsasagawa ng cold roll forming upang hubugin ang isang flat metal coil sa isang decking profile na may mga longitudinal ribs at tinukoy na geometry sa gilid. Sa inline na configuration nito, isinasama rin ng linya ang tatlong karagdagang istasyon: anti-slip embossing, perforation, at edge folding.
Diretso ang daloy ng proseso. Ang isang decoiler ay nagpapakain sa coil sa isang leveler, na nag-flatten sa strip at kinokontrol ang pag-igting nito. Ang strip ay dumadaan sa isang pagkakasunud-sunod ng mga istasyon ng roll kung saan unti-unting nahuhubog ang profile. Sa isang itinalagang punto sa linya, ang isang patterned roller ay nag-emboses sa walking surface upang lumikha ng matibay na anti-slip texture. Pagkatapos ay pinuputol ng isang servo-driven na punching unit ang mga pattern ng butas para sa drainage, pag-aayos, o pagbabawas ng timbang. Malapit sa dulo ng linya, isinasara ng mga natitiklop na roller ang mga gilid ng gilid upang makagawa ng ligtas at matigas na hangganan. Sa wakas, pinuputol ng flying die ang profile sa isang tinukoy na haba.
Ang anti-slip embossing ay isa sa pinakamahalagang operasyon sa produksyon ng scaffold decking, dahil dapat manatiling ligtas ang walking surface kahit na nalantad sa ulan, langis, o alikabok ng konstruksiyon. Sa halip na maglagay ng coating o maglagay ng hiwalay na anti-slip plate, ang inline na embossing ay gumagamit ng mga pinatigas na roller upang direktang pindutin ang isang three-dimensional na texture sa ibabaw ng bakal.
Kasama sa mga karaniwang embossing pattern ang mga hugis diyamante, patak ng luha, at chevron. Ang pagpili ng pattern ay nakakaapekto sa parehong koepisyent ng friction at ang structural stiffness ng panel. Karaniwang kinokontrol ang lalim ng embossing sa pagitan ng 0.3 at 1.0 mm, depende sa kapal ng materyal at mga kinakailangan sa kaligtasan ng target na merkado. Dahil ang mga embossing roll ay isinama sa linya, ang texture ay inilapat bago ang profile ay ganap na sarado, na binabawasan ang springback at tinitiyak na ang pattern ay nananatiling pare-pareho sa buong haba ng board.
Kung ikukumpara sa post-process embossing sa isang hiwalay na press, ang inline embossing ay nagpapababa ng cycle time, iniiwasan ang mga error sa muling pagpoposisyon, at pinapaliit ang pinsala sa mga pre-cut na mga gilid. Ginagawa rin nitong mas compact at mas madaling i-automate ang linya ng produksyon.
Ang pagbubutas ay nagsisilbi ng ilang layunin sa scaffold decking: ang mga bilog na butas ay nagpapahintulot sa tubig at mga labi na dumaan sa walkboard; ang mga pinahabang puwang ay maaaring gamitin para sa pag-aayos ng board sa scaffold tubes; at mga patterned perforations ay binabawasan ang bigat ng panel nang hindi nakompromiso ang kapasidad ng pagkarga nito. Ang isang inline na punching station ay gumaganap ng mga gawaing ito habang ang strip ay gumagalaw pa, gamit ang servo-driven na mga suntok na maaaring i-reprogram sa pagitan ng mga batch.
Ang teknolohiya ng servo punching ay partikular na mahalaga sa application na ito dahil nag-aalok ito ng mataas na repeatability, mababang ingay, at flexible na pagbabago sa pattern ng butas. Ang isang magandang halimbawa ng kakayahang ito ay ang servo punching unit na binuo para sa mga photovoltaic bracket lines, kung saan ang parehong prinsipyo ay ginagamit upang mag-punch hole sa mga tiyak na agwat sa panahon ng high-speed roll forming. Ang pamamaraan ay mahusay na naidokumento sa industriya: para sa mas malalim na pagtingin sa kung paano gumagana ang servo punching at kung saan ito mailalapat, basahin ang aming pangkalahatang-ideya ng 8-axis servo punching machine: kung paano ito gumagana, mga pangunahing tampok, at mga application .
 8-Axis Servo Punching Machine para sa PV Bracket Profile Ang servo-driven na punching unit na ito ay naghahatid ng mataas na repeatability at flexible hole pattern na naka-synchronize sa line speed, na ginagawa itong perpekto para sa tumpak na pagbutas sa scaffold decking at solar bracket production. Tingnan ang Produkto →
Sa pamamagitan ng pagsasama ng istasyon ng pagsuntok sa dating scaffold deck roll, iniiwasan ng mga tagagawa ang gastos at paggawa ng isang hiwalay na hakbang sa pagsuntok. Ang posisyon ng butas ay naka-synchronize sa bilis ng linya, kaya ang bawat board ay tumatanggap ng magkaparehong espasyo, na mahalaga para sa mabilis na pag-install sa site.
Ang mga gilid ng isang scaffold metal deck ay hindi lamang trim na mga detalye. Tinutukoy nila kung paano nakikipag-ugnay ang board sa scaffold frame, kung gaano karaming bigat ang maaaring dalhin ng panel, at kung gaano ito ligtas na mahawakan ng mga manggagawa. Pinipindot ng inline edge folding ang mga longitudinal na gilid ng profile sa isang tinukoy na geometry, tulad ng isang nakabaluktot na flange, isang hemmed double fold, o isang closed box na gilid.
Ang isang hemmed na gilid, halimbawa, ay lumilikha ng isang makinis na bilugan na hangganan na pumipigil sa mga laceration at binabawasan ang konsentrasyon ng stress sa gilid. Ang isang mas malalim na nakatiklop na dingding sa gilid ay nagpapataas ng modulus ng seksyon ng kubyerta, na nagpapabuti ng paglaban sa baluktot sa ilalim ng pagkarga. Inihanay din ng folding station ang edge geometry sa embossed surface para manatiling flat at dimensionally stable ang kabuuang profile pagkatapos ng pagputol.
Kapag ang decking ay pinutol sa haba, ang mga natapos na board ay maaaring direktang ipadala sa isang awtomatikong packing station para sa bundling.
 Awtomatikong Profile Packing Machine para sa Bundling Deck Boards Ang packing system na ito ay awtomatikong nag-flip, nagbibigkis, at nagpapa-pallet ng mga natapos na profile ng metal, na nag-streamline sa dulo ng linya ng produksyon at naghahanda ng mga scaffold deck board para sa kargamento nang mahusay. Tingnan ang Produkto →
Ang isang kumpletong scaffold metal deck roll dating na may inline na pagpoproseso ay binubuo ng ilang magkakaugnay na mga module. Ang pag-unawa sa bawat bahagi ay nakakatulong sa mga mamimili na ihambing ang mga configuration ng kagamitan at maiwasan ang mga hindi kinakailangang gastos.
Kasama sa opsyonal na kagamitan sa downstream ang mga awtomatikong stacking table, weighing station, at profile packing machine. Kung mas pinagsama ang linya, mas kaunting mga manu-manong operasyon ang nananatili sa pagitan ng coil input at natapos na bundle output.
Ang mga profile ng scaffold decking ay nag-iiba ayon sa panrehiyong pamantayan at aplikasyon, kaya karamihan sa mga roll form ay idinisenyo para sa isang partikular na hanay ng mga lapad, kapal, at mga profile ng materyal. Ang mga karaniwang halaga para sa isang mid-size na inline na linya ay nakalista sa ibaba.
| Parameter | Karaniwang Saklaw |
|---|---|
| materyal | Galvanized steel, mild steel, hindi kinakalawang na asero |
| Kapal ng strip | 1.2 hanggang 2.5 mm |
| Lapad ng strip | 300 hanggang 600 mm |
| Bilis ng linya | 8 hanggang 15 m/min |
| Embossing depth | 0.3 hanggang 1.0 mm |
| Pagsuntok katumpakan | ±0.3 mm |
| Katumpakan ng haba ng pagputol | ±1.0 mm |
Ang pagpili ng tamang materyal ay pantay na mahalaga. Ang galvanized na bakal ay karaniwan para sa scaffold decking dahil sa resistensya ng kaagnasan nito at mahusay na pagkaporma. Ang hindi kinakalawang na asero ay pinili para sa mga kemikal na halaman at mga lugar sa baybayin kung saan ang mga agresibong kapaligiran ay nagpapaikli sa buhay ng serbisyo ng ordinaryong bakal. Sa bawat kaso, ang roll former ay dapat na idinisenyo upang mahawakan ang lakas ng ani ng materyal at pag-uugali ng springback upang ang natapos na profile ay hawakan ang huling hugis nito.
Lumilitaw ang roll-formed scaffold metal decking sa malawak na hanay ng construction at industrial na kapaligiran. Ginagamit ito bilang standing surface sa tube-and-coupler scaffolds, ringlock scaffolds, at frame scaffolds. Ang parehong profile ay pinagtibay din sa mga permanenteng access platform, catwalk, roof walkway, edge protection platform, at formwork access platform.
Ang inline na pagpoproseso ay ginagawang mas madaling iangkop ang produkto sa iba't ibang sitwasyon ng paggamit na ito. Ang mga embossed pattern ay nagpapabuti sa slip resistance para sa rooftop maintenance workers; Ang mga butas na butas sa paagusan ay nagpapanatili sa mga platform na tuyo sa mga panlabas na kondisyon; at matibay na nakatiklop na mga gilid ay nagpoprotekta sa mga manggagawa kapag ang mga panel ay itinataas at dinadala ng kamay. Para sa mga manufacturer, ang kakayahang gumawa ng mga variant na ito sa isang linya ay nagpapababa ng imbentaryo at nagpapaikli ng oras ng paghahatid sa site.
Upang makakita ng mga tunay na halimbawa kung paano inilapat ang mga kagamitan sa paggawa ng roll sa mga kapaligiran ng produksyon, maaari mong suriin ang pag-aaral ng kaso ng proyekto nakolekta mula sa base ng pag-install ng kumpanya. Ipinapakita ng mga kasong ito kung paano kino-configure, kinomisyon, at pinapatakbo ang pinagsama-samang mga linya ng decking sa pagsasanay.
Ang pagpili ng tamang scaffold metal deck roll dating ay nangangailangan ng malinaw na pag-unawa sa halo ng produkto, kalidad ng target, at magagamit na espasyo sa sahig. Ang mga sumusunod na punto ay dapat talakayin sa supplier bago mag-order.
Bigyang-pansin ang kalidad ng pagsasama ng mga module ng embossing at pagsuntok. Ito ang mga istasyon na nakikilala ang isang inline na decking line mula sa isang karaniwang roll former, at ang kanilang disenyo ay may direktang epekto sa kahusayan ng produksyon at pagkakapare-pareho ng produkto.
Karamihan sa mga linya ay idinisenyo para sa kapal ng strip sa pagitan ng 1.2 at 2.5 mm. Ang eksaktong hanay ay nakasalalay sa geometry ng profile at ang lalim ng embossing na kinakailangan. Ang mas makapal na materyal ay binabawasan ang panganib ng embossing pattern na mawala sa ilalim ng mataas na pagkarga ngunit pinapataas ang kinakailangang puwersa ng pagbuo.
Kapag ang mga istasyon ay maayos na naka-synchronize ng PLC at servo drive, nagdaragdag sila ng napakaliit na cycle time. Ang bilis ng linya ay kadalasang nililimitahan ng bumubuo ng profile at ng cutoff unit sa halip na ng embossing o punching modules.
Ang mga kinakailangan ay nag-iiba ayon sa bansa at pagtatapos ng aplikasyon. Kasama sa mga karaniwang sanggunian ang mga pamantayan sa pagsubok ng pagkarga para sa mga scaffold platform at mga pag-uuri ng slip-resistance na tumutukoy sa pinakamababang antas ng friction ng walking surface. Ang mga mamimili ay dapat humingi ng pagsubok na katibayan na ang embossing pattern ay nakakatugon sa nauugnay na pamantayan ng merkado.
Sa modernong linya na may servo-driven na mga istasyon at quick-release tooling, ang kumpletong pagpapalit ng roll set ay maaaring tumagal mula 30 minuto hanggang ilang oras, depende sa bilang ng mga istasyon at sa pagiging kumplikado ng gilid na seksyon ng pagtitiklop. Ang mga inline na embossing at punching recipe ay kadalasang maaalala mula sa control system, na higit na nagpapababa ng downtime.
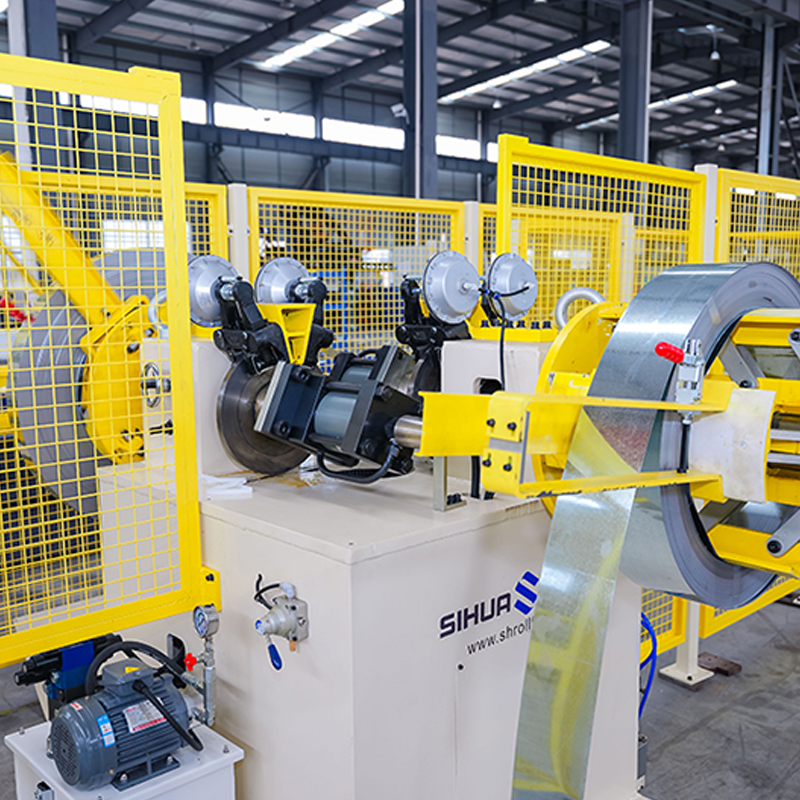
Awtomatikong umiikot na double-head hydraulic decoiler na may walang materyal na pagtuklas, 5 tonelada bawat gilid. Ang kapa...
Tingnan ang mga detalye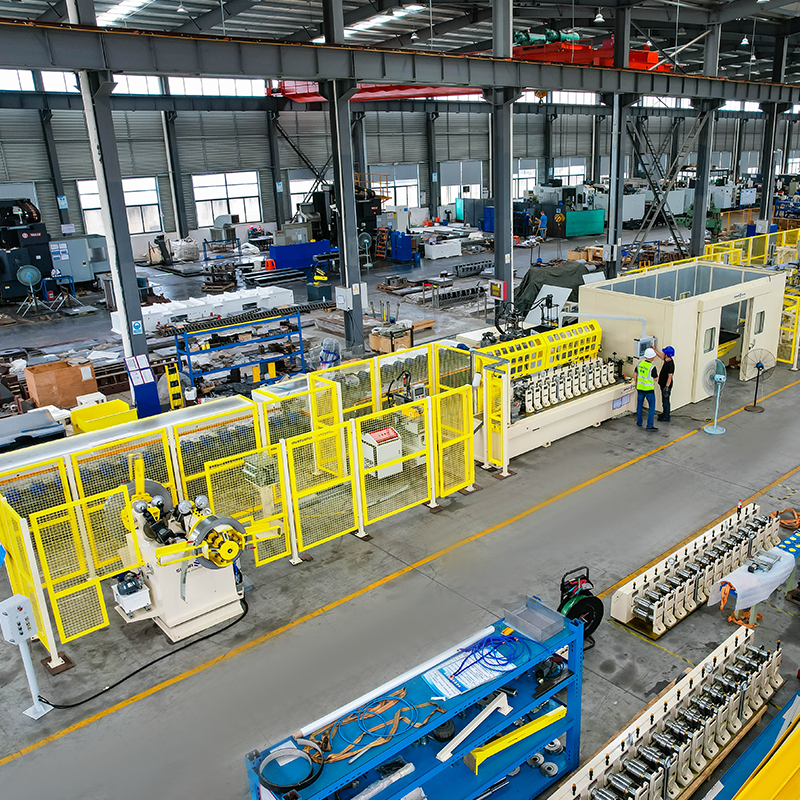
Awtomatikong umiikot na double-head hydraulic decoiler na may walang materyal na pagtuklas, 5 tonelada bawat gilid. Quick-ch...
Tingnan ang mga detalye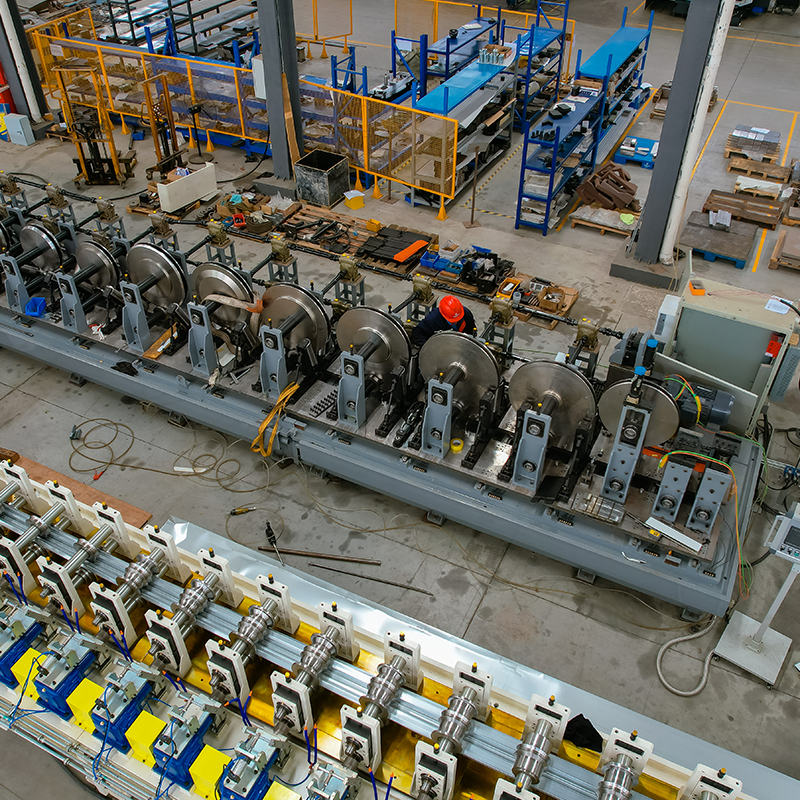
malawak na materyal na solong decoiler Leveling machine at Machine para sa pagsuntok ng maliliit na butas sa magkabilang gil...
Tingnan ang mga detalye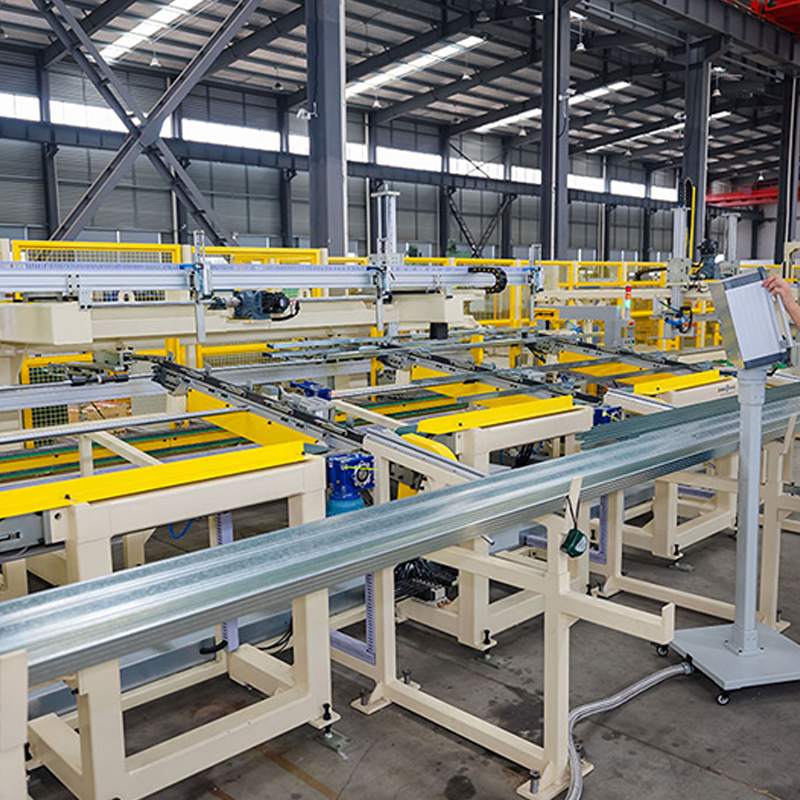
Awtomatikong button flipping machine Bilis ng pag-flipping: 120 metro kada minuto. I-flip ang metal na profile at i-snap ito...
Tingnan ang mga detalye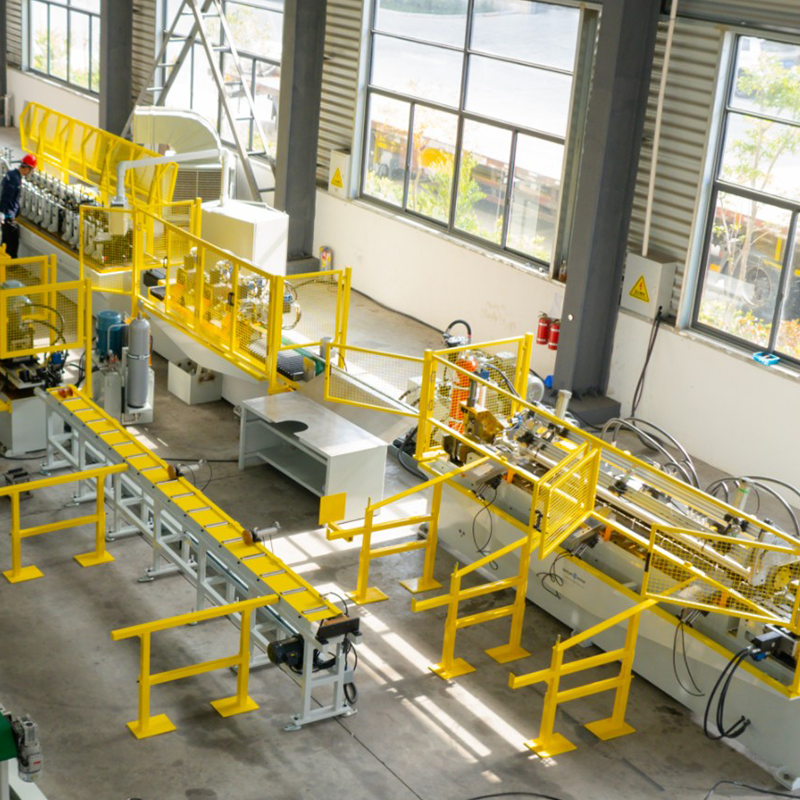
Double-head na pre-painted steel hydraulic expanding/contracting uncoiler, double-head galvanized steel expanding/contracting uncoiler, pre-painted steel storage brac...
Tingnan ang mga detalye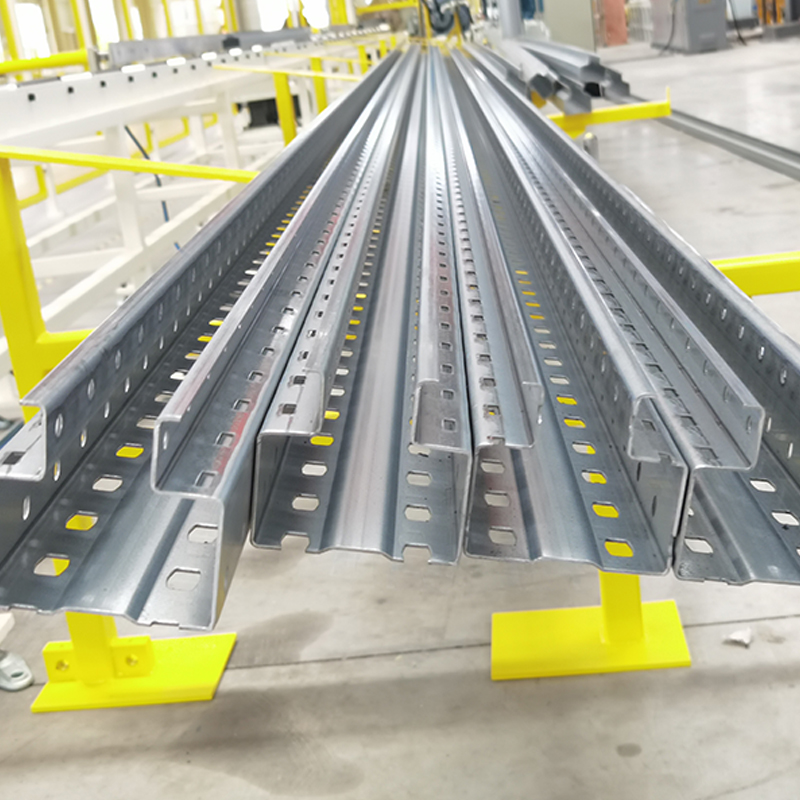
Upright rack roll forming machine, steel yield strength 250–550 MPa Single-head manual decoiler na may feeding trolley ...
Tingnan ang mga detalyeHuwag mag-atubiling makipag-ugnayan sa amin kung kailangan ninyo kami!
Impormasyon sa Pakikipag-ugnayan
MGA PRODUKTO
Mobile