Ang isang metal fabricator na kumukuha ng isang kontrata ng purlin ay kadalasang tumatama sa parehong matematika: ang isang press brake ay naghahatid ng isang multi-bend na bahagi bawat 30 hanggang 60 segundo, habang ang unang order ay nangangailangan ng 8,000 kaparehong haba sa pagtatapos ng buwan. A sheet metal roll dating binabago ang pagkalkula na iyon sa pamamagitan ng tuluy-tuloy na pagbuo mula sa coil sa 15 hanggang 50 m kada minuto, na humahawak ng isang cross-section sa libu-libong pag-uulit. Ipinapaliwanag ng gabay na ito kung ano ang ginagawa ng makina, kung aling mga profile ang tumatakbo nang pinakamabilis, at ang apat na mga detalye na magpapasya kung ang isang linya ay magbabayad para sa sarili nito.
Ang sheet metal roll former ay isang tuluy-tuloy na pagbubuo ng makina na nagpapakain ng coiled strip sa pamamagitan ng isang pagkakasunod-sunod ng ipinares na roller dies, bawat istasyon ay nagdaragdag ng maliit na pagbabago ng anggulo hanggang sa lumabas ang strip bilang isang tapos na profile ng pare-parehong cross-section.
Pangunahing kahulugan Pagbubuo ng roll ay ang progresibong baluktot ng sheet metal sa pamamagitan ng 8 hanggang 24 na katugmang roller station; dahil ang bawat liko ay ginawa sa maliliit na pagtaas, ang proseso ay nag-iwas sa pagmamarka sa ibabaw at mga problema sa springback na lumilitaw sa single-hit press brake work.
Ang bawat linya ay naglalaman ng limang functional unit:
Ang praktikal na output ay pinapalitan ng isang linya ang isang press brake, isang punch press, at dalawa o tatlong material handler. Ang geometry ng profile, kabilang ang bilang ng mga linya ng liko, lalim, at lapad ng flange, ay nagpapasya sa bilang ng istasyon: payagan ang isa hanggang tatlong istasyon sa bawat linya ng liko, na may dalawa bilang karaniwang figure sa pagpaplano.
Ang tamang sheet metal roll dating ay tinutukoy ng profile na pamilya na ginagawa nito, dahil ang cross-section geometry ay nagtatakda ng bilang ng istasyon, gastos sa tool, at makatotohanang bilis ng linya. Kumpol ng mga komersyal na naka-install na linya sa limang hanay na ipinapakita sa ibaba.
 CUZ Sigma Roll Forming Machine na may Awtomatikong Pagbabago sa Lapad Ang makinang ito ay bumubuo ng tatlong CUZ at tatlong CU-sigma na profile sa isang linya, na may awtomatikong width-change system at isang 110 mm shaft, na angkop sa high-mix profile production. Tingnan ang Produkto →
 Strut Cassette Roll Forming Machine para sa 41-Series na Profile Ang dating uri ng cassette na ito ay humahawak ng 41×21 hanggang 41×76 na mga profile sa pamamagitan ng pagbabahagi ng 20-station roller set at pagdaragdag ng 10-station cassette, na binuo para sa high-strength SS304 strip. Tingnan ang Produkto →
Karaniwang bilis ng linya ayon sa pamilya ng profile, sa m/min
Saklaw ng mga hanay ang mga karaniwang sukat ng profile sa komersyo; Ang mga heavy-gauge o napakalalim na profile ay matatagpuan sa ibabang dulo ng bawat banda.
Pumili ng isang sheet metal roll dating sa pamamagitan ng pagsusuri sa apat na mga kadahilanan sa pagkakasunud-sunod: materyal na saklaw, profile geometry, bilis ng linya, at paraan ng pagbabago. Binabago ng bawat isa ang presyo ng makina nang higit sa anumang opsyonal na feature sa quotation.
Kung ang mga papasok na coil ay mas malawak kaysa sa lapad ng strip na talagang kailangan ng profile, maglagay ng slitting machine o heavy-duty decoiler bago ang dating. Ang kumbinasyong iyon ay nag-aalis ng gilid-trim na basura sa bumubuo ng linya at pinapanatili ang makina na may eksaktong lapad ng coil. Pinapasimple ng mga supplier na gumagawa ng buong chain sa isang kontrata ang mga spare-part, commissioning, at responsibilidad sa warranty.
 Slitting Machine para sa Precision Coil Width Control Pinuputol ng slitting line na ito ang malalawak na coil sa eksaktong lapad ng strip na kailangan ng roll former, binabawasan ang gilid-trim na basura at pinapasimple ang coil feeding bago ang produksyon. Tingnan ang Produkto →
Ang Shanghai Sihua Precision Machinery Co., Ltd. ay isang tagagawa na nagsusuplay sa chain mula sa slitting at decoiling sa pamamagitan ng roll forming, servo punching, at automatic packing; mahalaga ang saklaw na iyon kapag ang mga petsa ng paghahatid at pagsasama ng linya ay nasa panig mo ng kontrata. Suriin ang mga saklaw ng makina at ang mga sumusuportang detalye bago ihambing ang mga panipi.
Mga panalo sa roll forming para sa constant-cross-section na mga bahagi sa mataas na volume; panalo ang press braking para sa maiikling pagtakbo at kumplikadong multi-axis bending; panalo lang ang stamping kapag ang bahagi ay sapat na compact para sa isang progresibong die at binibigyang-katwiran ng volume ang gastos ng tooling.
| Pamamaraan | Mga tipikal na hugis | Praktikal na output | Pamumuhunan sa kagamitan | Oras ng pagbabago |
| Sheet metal roll dating | Mahaba, pare-pareho ang cross-section | 15-50 m/min | Katamtaman hanggang mataas | 15-90 min |
| Pindutin ang preno | Mga maikling bracket, mga seksyon na mababa ang volume | 1-4 na bahagi/min para sa isang 3-liko na bahagi | Mababa | 5-20 min |
| Stamping press | Mga compact na bahagi na may nabuong mga butas | 10-25 bahagi/min sa isang progresibong die | Pinakamataas | 2-8 oras |
Ilagay ang profile sa roll former kapag ang cross-section ay nananatiling magkapareho at ang inaasahang dami ay nasa itaas ng humigit-kumulang 5,000 hanggang 15,000 m bawat buwan, depende sa lokal na mga rate ng paggawa. Ang mga resulta ng field mula sa mga naka-install na linya ay nagpapatunay ng 12 hanggang 18 buwang pagbabayad sa dalawang-shift na operasyon na may 50 porsiyentong paggamit; basahin ang pag-aaral ng kaso ng proyekto para sa mga na-verify na numero bago ka magbadyet.
Ito ang mga tanong na madalas itanong ng mga tagapamahala ng halaman bago pumirma para sa isang roll forming line.
Karamihan sa mga single-purpose form ay nagpoproseso ng 0.3 hanggang 3.0 mm. Ang mga istrukturang purlin at rack-upright system na may mas malalaking shaft at mas mataas na torque drive ay umaabot sa 4.0 hanggang 6.0 mm, ngunit ang gastos ng tooling ay tumataas nang husto sa itaas ng 3 mm dahil ang mga roll diameter at drive power ay parehong tumataas.
Payagan ang isa hanggang tatlong istasyon sa bawat liko na linya. Ang isang simpleng channel ng sumbrero ay nangangailangan ng anim hanggang walo; ang isang malalim na Sigma purlin ay maaaring mangailangan ng labing-apat hanggang dalawampu't. Higit pang mga istasyon ang humihigpit sa pagpapaubaya ngunit pahabain ang makina at taasan ang badyet sa tooling.
Oo, sa pamamagitan ng tatlong ruta: manu-manong pagpapalit ng roll na may 60 hanggang 120 minutong pag-setup, mabilis na pagbabago ng cassette na may 15 hanggang 30 minutong pag-setup, o awtomatikong pagsasaayos ng lapad at taas, na karaniwan sa mga linya ng drywall stud kung saan nagbabago ang laki ngunit hindi nagbabago ang hugis.
Ihambing ang ganap na na-load na gastos ng kasalukuyang proseso, kabilang ang paggawa ng operator, setup, scrap, at muling paggawa, laban sa isang coil-fed line na tumatakbo sa inaasahang paggamit. Ang isang mid-size na dating nagtatrabaho ng dalawang shift sa 50 porsiyentong paggamit ay karaniwang nagbabayad sa loob ng 12 hanggang 18 buwan para sa isang pare-parehong cross-section na bahagi.
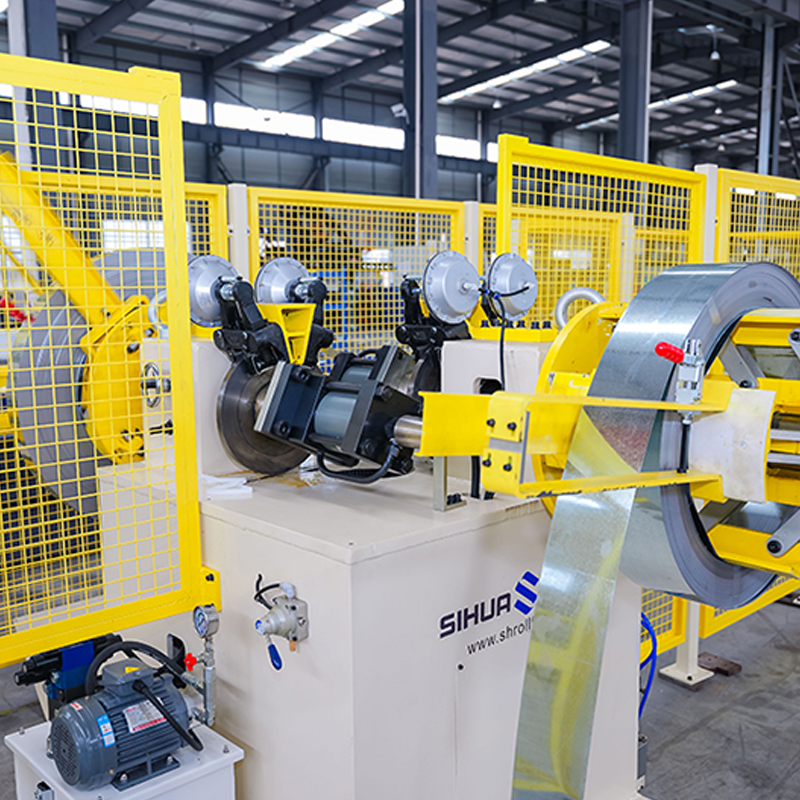
Awtomatikong umiikot na double-head hydraulic decoiler na may walang materyal na pagtuklas, 5 tonelada bawat gilid. Ang kapa...
Tingnan ang mga detalye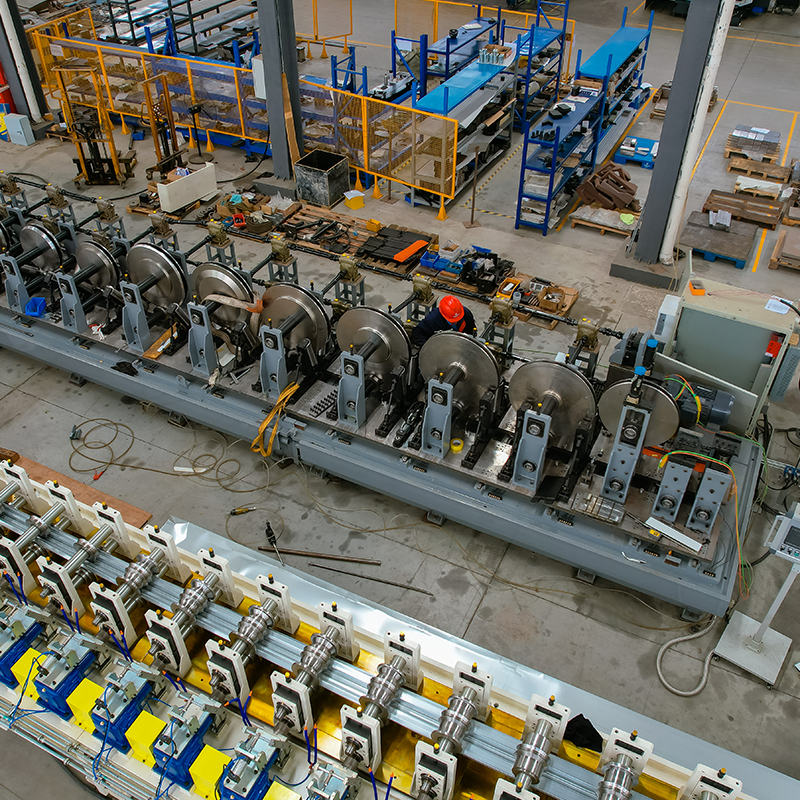
malawak na materyal na solong decoiler Leveling machine at Machine para sa pagsuntok ng maliliit na butas sa magkabilang gil...
Tingnan ang mga detalye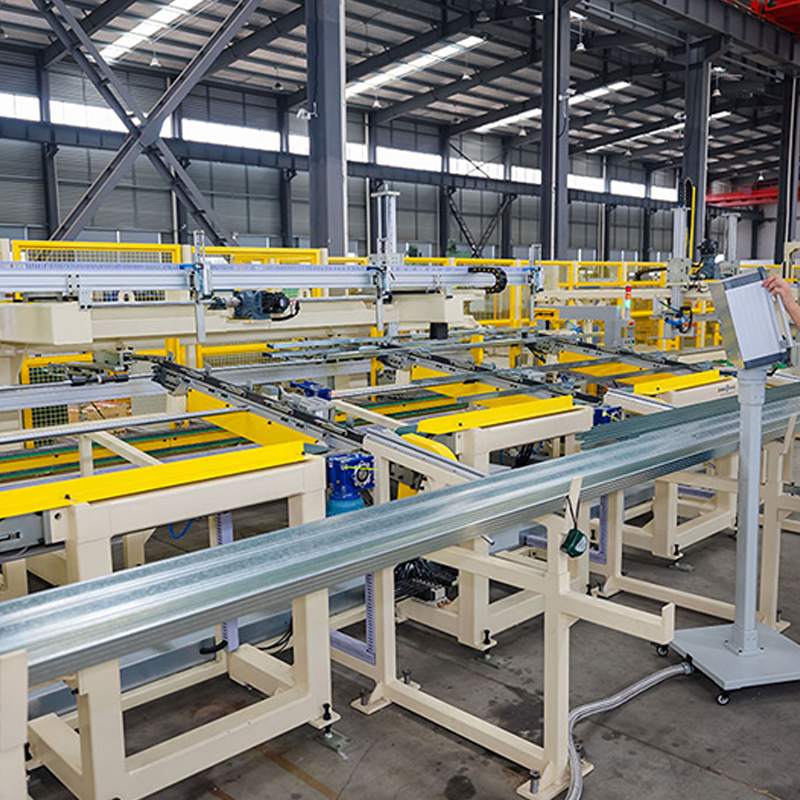
Awtomatikong button flipping machine Bilis ng pag-flipping: 120 metro kada minuto. I-flip ang metal na profile at i-snap ito...
Tingnan ang mga detalye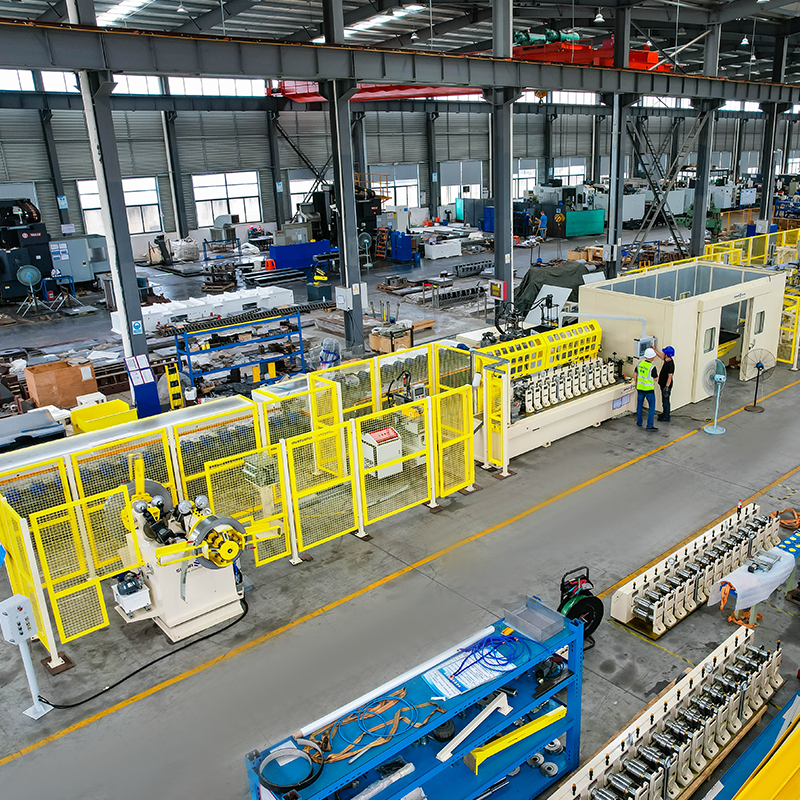
Awtomatikong umiikot na double-head hydraulic decoiler na may walang materyal na pagtuklas, 5 tonelada bawat gilid. Quick-ch...
Tingnan ang mga detalye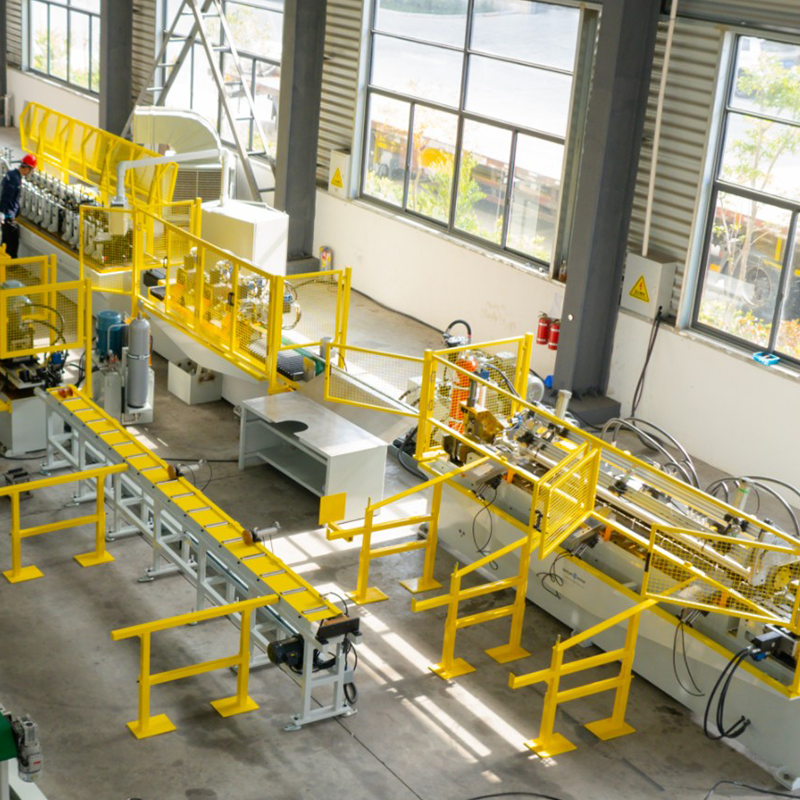
Double-head na pre-painted steel hydraulic expanding/contracting uncoiler, double-head galvanized steel expanding/contracting uncoiler, pre-painted steel storage brac...
Tingnan ang mga detalye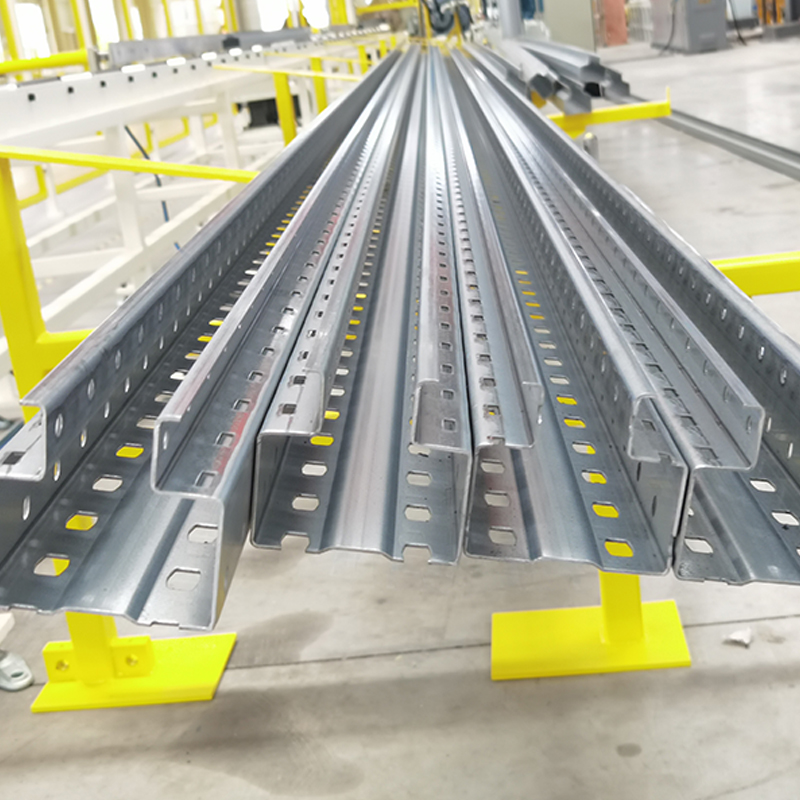
Upright rack roll forming machine, steel yield strength 250–550 MPa Single-head manual decoiler na may feeding trolley ...
Tingnan ang mga detalyeHuwag mag-atubiling makipag-ugnayan sa amin kung kailangan ninyo kami!
Impormasyon sa Pakikipag-ugnayan
MGA PRODUKTO
Mobile