Ang mga line manager na naglilipat ng produksyon mula sa steel coils patungo sa roll forming aluminum ay bihirang mapanatili ang kanilang setup sheet. Ang isang manufacturer na bumubuo ng 1.5 mm 5052-H32 para sa isang solar mounting bracket ay maaaring makakita ng edge wave tuwing 40 metro, o panoorin ang profile leg spring na nakabukas nang 4 degrees habang ito ay umalis sa huling istasyon. Ang strip gauge ay magkapareho, ang mga roll ay malinis, at ang bilis ng linya ay hindi nagbago. Ang nagbago ay ang materyal: ang paggawa ng aluminyo ay mas mabilis na tumitigas kaysa sa bakal, nag-iimbak ng mas nababanat na enerhiya kumpara sa lakas ng ani nito, at nag-aalis ng init sa humigit-kumulang tatlong beses ng bilis ng bakal.
Roll na bumubuo ng aluminyo ay ang tuluy-tuloy na incremental bending ng aluminum coil sa pamamagitan ng isang sequence ng contoured roll stations upang makabuo ng pare-parehong cross-section profile. Ang pagbuo ng prinsipyo ay tumutugma sa bakal, ngunit ang mga pagkakaiba sa itaas ay nagbabago sa bawat downstream na desisyon: pagpili ng haluang metal, tooling finish, pagpapadulas, bilis ng linya, at ang mga tolerance na maaari mong tapat na banggitin.
Ang mga haluang metal na nangingibabaw sa pagbubuo ng aluminum roll ay ang seryeng 1xxx, 3xxx, at 5xxx, at ang mga haluang metal na 6xxx ay dapat lamang mabuo sa malambot na init; ang mas mahirap ang init ng ulo, mas malamang na ang profile ay pumutok sa linya ng liko.
Ang seryeng 1xxx, na mahalagang purong aluminyo, ay nagbibigay ng pinakamahusay na kakayahang mabuo ngunit napakababa ng lakas, kaya umaangkop ito sa dekorasyong trim, kumikislap, at mga gasket. Ang serye ng 3xxx ay nagdaragdag ng manganese, at ang 3003 ay ang default para sa mga profile ng bubong, kanal, at solar frame dahil binabalanse nito ang pagpahaba, paglaban sa kaagnasan, at gastos. Ang serye ng 5xxx ay nagdaragdag ng magnesium: 5052 at 5056 ay naghahatid ng humigit-kumulang doble sa lakas ng ani ng 3003-H14 at naging pamantayan para sa mga profile ng dagat, transportasyon, at tangke. Ang 6xxx series ay heat-treatable; Ang 6061-T4 ay maaaring mabuo na may malawak na radii, ngunit ang 6061-T6 ay karaniwang bitak at hindi kailanman dapat tukuyin para sa malamig na baluktot.
| Haluang metal at init ng ulo | lakas ng ani | Pagpahaba | Min. radius ng baluktot | Mga karaniwang profile |
| 1100-O | 35 MPa | 35% | 0.5 t | Trim, kumikislap, pandekorasyon |
| 3003-O | 45 MPa | 25% | 1.0 t | Bubong, kanal |
| 3003-H14 | 145 MPa | 12% | 1.5 t | Mga solar frame, pangkalahatang mga seksyon |
| 5052-H32 | 195 MPa | 12% | 2.0 t | Marine, transportasyon, mga tangke |
| 6061-T4 | 145 MPa | 22% | 2.5 t | Mga seksyon ng istruktura |
Ang aluminyo ay bumubulusok pabalik nang humigit-kumulang dalawang beses kaysa sa banayad na bakal na may pantay na bahagi ng katigasan, at ito ay tumigas nang napakabilis na ang strip na pumapasok sa ikalimang istasyon ay mekanikal na ibang materyal mula sa isa na pumapasok sa una.
Ang bawat bumubuo ng istasyon ay nagtataas ng lokal na lakas ng ani, na nagpapataas ng puwersa ng baluktot para sa susunod na istasyon. Lumalabas ang pinagsama-samang epekto bilang lumalawak na gilid ng alon, isang hubog na profile, o isang anggulo ng paa na umaanod sa isang coil run. Mabilis na pinapawi ng aluminyo ang friction heat, kaya ang nakikitang sintomas ng hindi magandang setup ay pinong aluminum dust o pickup sa ibabaw ng roll, hindi isang hot strip.
Ang mga tool sa roll para sa aluminyo ay dapat na pinakintab sa isang surface finish na 0.2 hanggang 0.4 micrometer Ra, na ginawa mula sa D2 o DC53 tool steel, at karaniwang tumatakbo sa 15 hanggang 30 metro bawat minuto.
Ang pagkahilig ng aluminyo sa apdo at pagkuha sa tool steel ay ginagawang mas mahalaga ang surface finish at lubrication kaysa sa steel roll forming. Pinipigilan ng mga pagsasaayos na ito ang pinakakaraniwang mga depekto:
Ang pinakamababang radius ng bend ay ang pinakamabilis na paraan upang ihambing ang mga temper ng aluminyo para sa pagbuo ng roll. Ang halaga ay ipinahayag bilang maramihang kapal ng materyal, at ang paglampas nito ay nagbubunga ng pag-crack sa panlabas na ibabaw ng liko.
Karaniwang pagsasanay para sa 90-degree na mga bends na may bend axis na patayo sa direksyon ng pag-ikot:
Mga value para sa 90-degree na baluktot, patayo sa direksyon ng pag-ikot. Ang baluktot na kahanay sa direksyon ng pag-ikot ay maaaring itaas ang minimum na radius ng hanggang 50 porsyento.
Banayad na bakal
Aluminyo haluang metal
Ang isang maayos na naka-tune na aluminum roll forming line ay mayroong mga formed-width tolerance ng plus o minus 0.2 mm at leg-length tolerance ng plus o minus 0.3 mm, basta't ang papasok na strip width at kapal ay nananatili sa spec.
Ang pinakakaraniwang mga pagkabigo sa kalidad sa mga profile ng aluminyo ay ang edge wave, longitudinal bow, at micro-scratches sa nakikitang ibabaw. Karaniwang nagmumula ang Edge wave mula sa hindi pantay na lapad ng strip o isang pagod na set ng roll; ang bow ay nagmumula sa hindi pantay na kapal ng strip; ang mga gasgas ay nagmumula sa mga depekto sa ibabaw ng roll, dumi, o hindi sapat na pagpapadulas. Ang lahat ng tatlo ay nagiging mas nakikita pagkatapos ng anodizing o PVDF coating, kaya ang mga kinakailangan sa ibabaw ay dapat na nakasaad sa yugto ng pagsipi, hindi natuklasan pagkatapos na tumakbo ang unang coil.
Ang produksyon ng aluminum roll forming ay nahahati sa apat na pangkat ng aplikasyon: solar mounting, electrical support, architectural, at transport, at ang configuration ng makina ay mas naiiba sa mga pangkat na ito kaysa sa mga pagpipiliang alloy.
Ang mga solar mounting profile ay karaniwang nabuo mula 3003-H14 o 5052 sa 1.5 hanggang 2.5 mm na kapal, na may mga pre-punched hole na dapat magkaroon ng longitudinal tolerance ng plus o minus na 0.5 mm. Ang pagpapaubaya na iyon ay halos imposibleng mapanatili sa isang hiwalay na hakbang sa pagsuntok, kaya naman ang isang in-line na servo punching station ay binuo sa parehong linya.
 8-Axis Servo Punching Solar PV Bracket Roll Forming Machine Isinasama ng linyang ito ang servo punching sa roll forming para mapanatili ang mahigpit na butas sa mga profile ng solar mounting, na tumutugon sa ±0.5 mm longitudinal precision challenge na binanggit kanina. Tingnan ang Produkto →
Ang mga profile ng suportang elektrikal tulad ng mga aluminum cable tray at strut channel ay nabuo mula sa mas manipis na strip, karaniwang 0.8 hanggang 1.5 mm, at ang parehong makina ay madalas na nagpapatakbo ng ilang lapad ng profile sa isang shift. Ang quick-change cassette tooling ay nagpapanatili ng changeover time na mas mababa sa 30 minuto.
 Adjustable Width Cable Tray Roll Forming Machine Ginawa para sa mabilis na pagbabago sa pagitan ng maraming lapad ng cable tray, nababagay ang makinang ito sa mga profile ng suportang elektrikal na manipis na strip at pinapanatili ang pagpapalit ng tool sa ilalim ng 30 minuto. Tingnan ang Produkto →
Kasama sa mga profile ng arkitektura ang mga PV module frame at window-door frame, kung saan tinutukoy ng kalidad ng liko kung ang mga sulok ng frame ay malapit sa loob ng 0.5 mm. Ang mga linyang ito ay tumatakbo nang mas mabagal at hinihiling ang pinakamataas na roll finish sa shop.
 PV Frame at Window Door Profile Roll Forming Machine Ang makinang ito ay naghahatid ng tumpak na baluktot para sa mga profile ng arkitektura tulad ng PV module frame at window-door frame, na tumutulong na makamit ang mga pagsasara ng sulok sa loob ng 0.5 mm gaya ng inilarawan sa text. Tingnan ang Produkto →
Bago mag-order ng isang linya, ihambing ang mga pag-aaral ng kaso ng aplikasyon at humiling ng isang test run gamit ang iyong sariling coil. Ang library ng kaso ng customer ipinapakita kung paano pinangangasiwaan ang mga katulad na profile sa mga linya ng produksyon, at sinusuportahan ng Shanghai Sihua Precision Machinery Co., Ltd. ang mga trial run sa mga aluminum roll forming machine nito.
Hindi. Sa T6 temper, ang 6061 ay may elongation na mas mababa sa 10 percent at may mataas na yield strength, kaya ang panlabas na radius ay bitak sa tipikal na roll na bumubuo ng mga bends. Gamitin na lang ang 6061-T4, 5052-H32, o 3003-H14. Kung ang 6061-T6 ay kinakailangan sa disenyo, i-roll form sa T4 at lagyan ng edad ang natapos na profile.
Para sa mga pangkalahatang profile, ang 3003-H14 ang pinakaligtas na default. Para sa structural, marine, o transport profile, ang 5052-H32 o 5056 ay nagbibigay ng mas mataas na lakas na may katanggap-tanggap na formability. Para sa mga purong pandekorasyon na profile, ganap na inalis ng 1100-O o 3003-O ang panganib sa pag-crack.
I-over-bend ang mga huling istasyon ng 1 hanggang 3 degrees, magdagdag ng sizing station na naglalapat ng zero forming angle, pataasin ang strip tension sa pagitan ng mga istasyon, o i-commission ang springback-corrected tooling. Sukatin ang springback sa isang bahagi ng pagkakalibrate bago ang produksyon.
Maaaring pareho ang grade ng tool steel, D2 o DC53, ngunit dapat na mas pino ang roll finish, mas mahigpit ang clearance, at mas magaan ang lubrication. Ang mga pagkakaibang ito ay sapilitan, hindi opsyonal, para sa aluminyo.
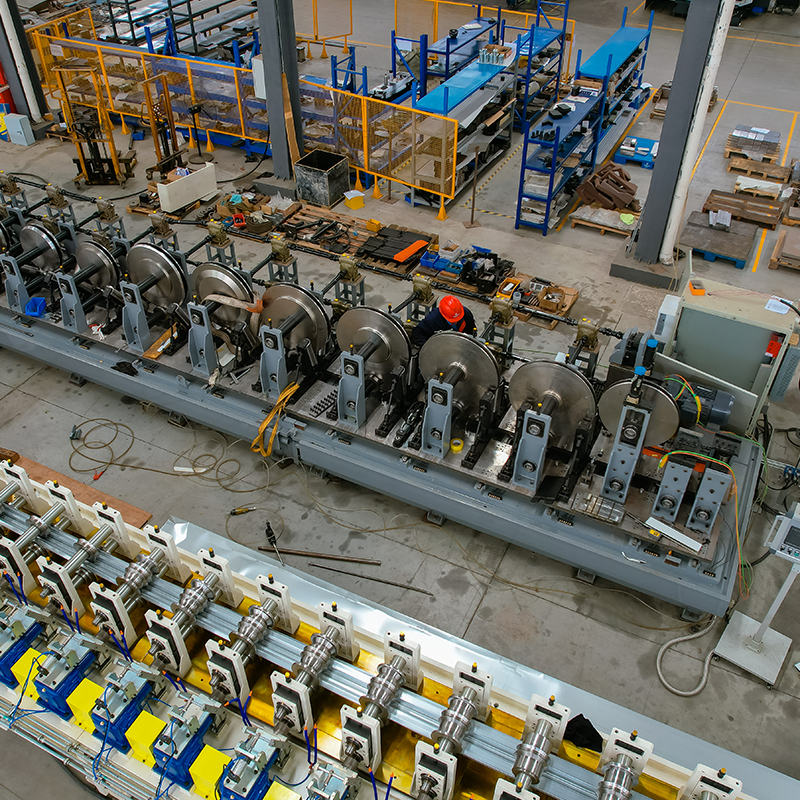
malawak na materyal na solong decoiler Leveling machine at Machine para sa pagsuntok ng maliliit na butas sa magkabilang gil...
Tingnan ang mga detalye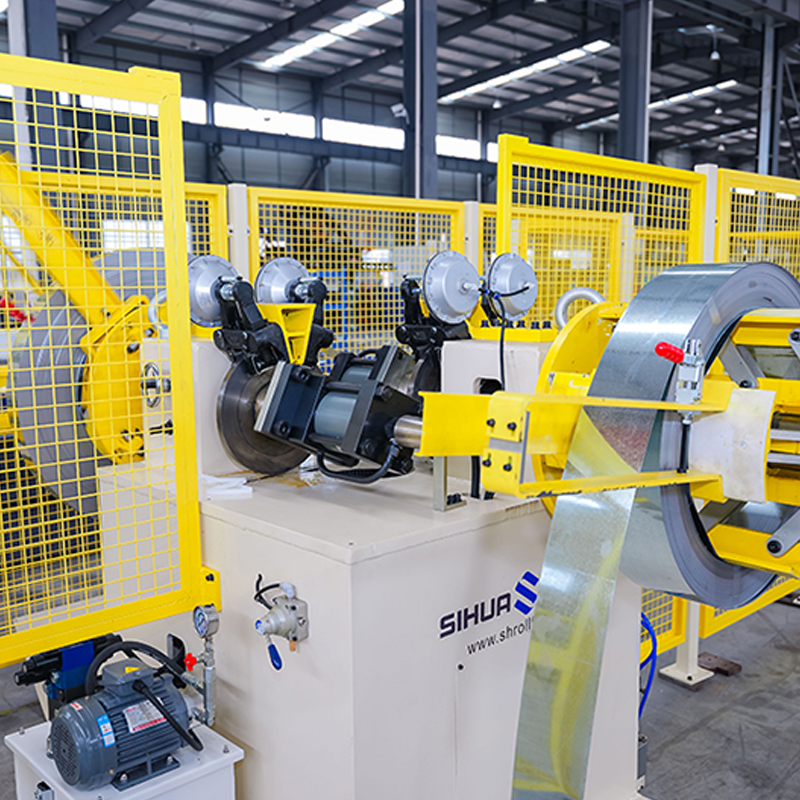
Awtomatikong umiikot na double-head hydraulic decoiler na may walang materyal na pagtuklas, 5 tonelada bawat gilid. Ang kapa...
Tingnan ang mga detalye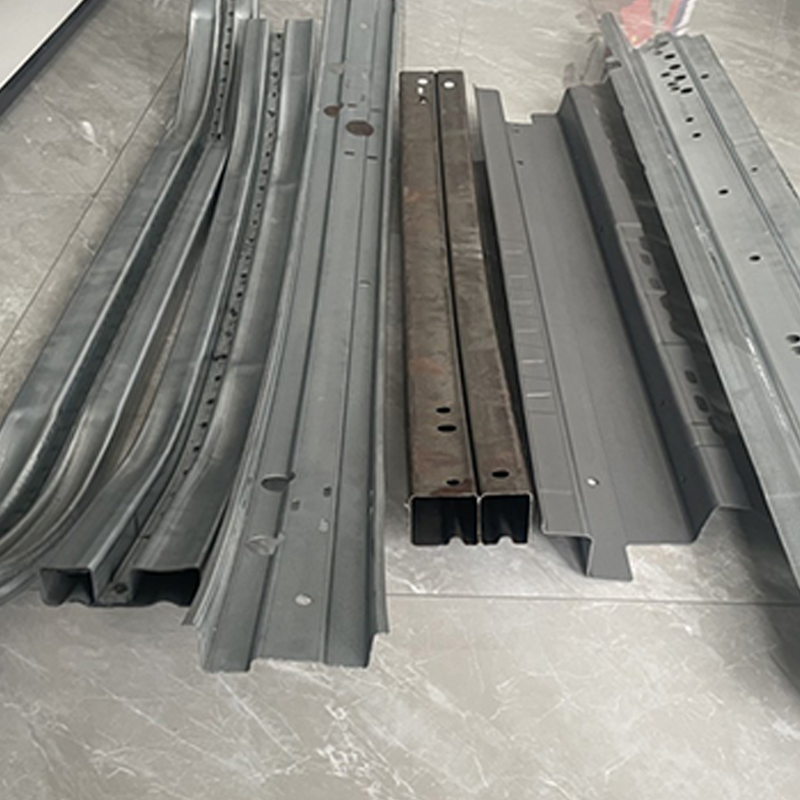
Roller Die Display Automobile front anti-collision beam-bending mol Anti-collision beam rolling bend mechanism ...
Tingnan ang mga detalye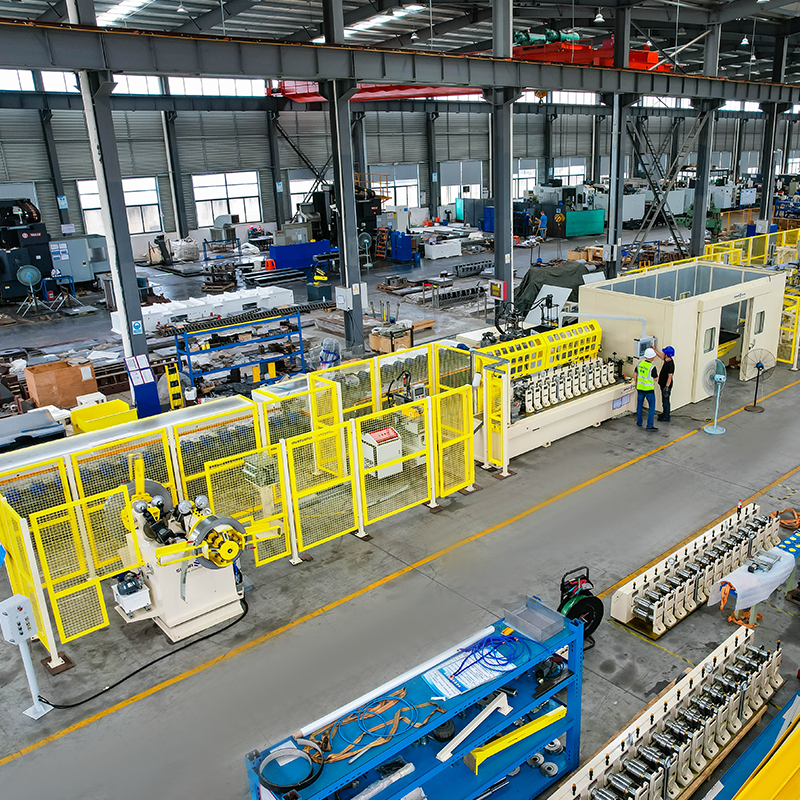
Awtomatikong umiikot na double-head hydraulic decoiler na may walang materyal na pagtuklas, 5 tonelada bawat gilid. Quick-ch...
Tingnan ang mga detalye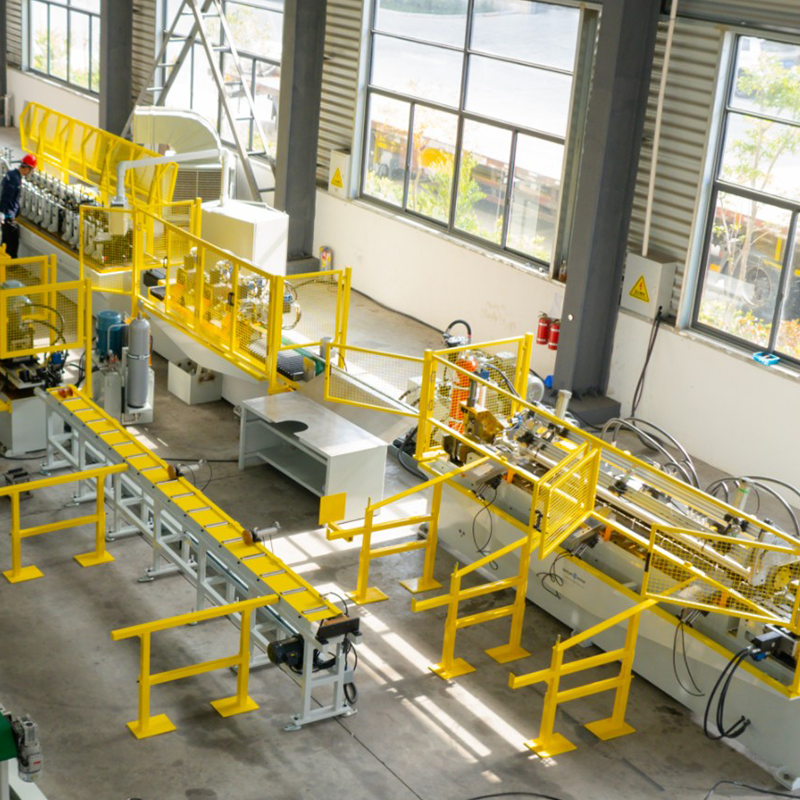
Double-head na pre-painted steel hydraulic expanding/contracting uncoiler, double-head galvanized steel expanding/contracting uncoiler, pre-painted steel storage brac...
Tingnan ang mga detalye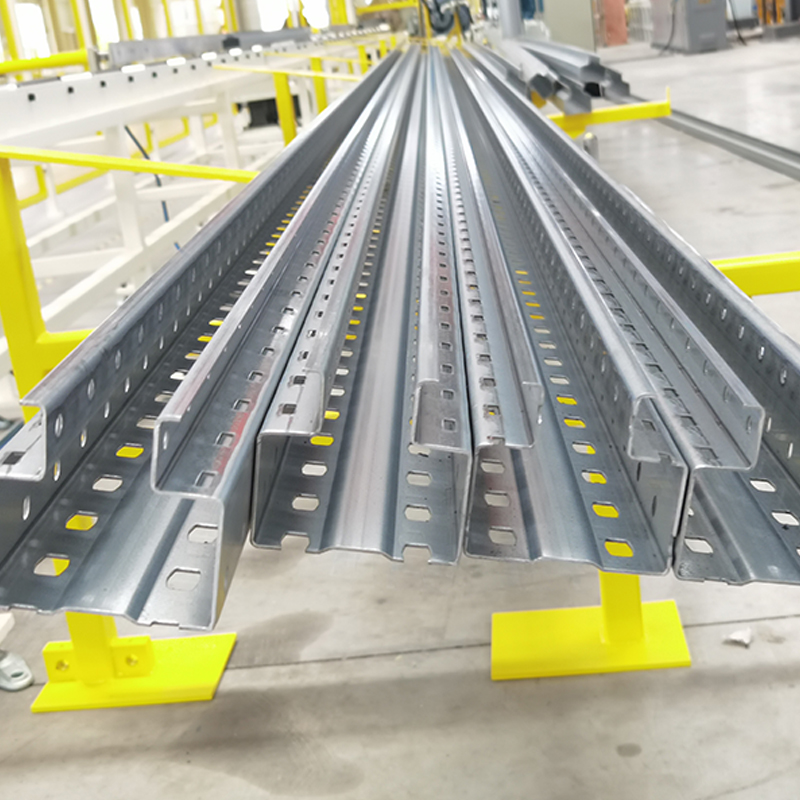
Upright rack roll forming machine, steel yield strength 250–550 MPa Single-head manual decoiler na may feeding trolley ...
Tingnan ang mga detalyeHuwag mag-atubiling makipag-ugnayan sa amin kung kailangan ninyo kami!
Impormasyon sa Pakikipag-ugnayan
MGA PRODUKTO
Mobile