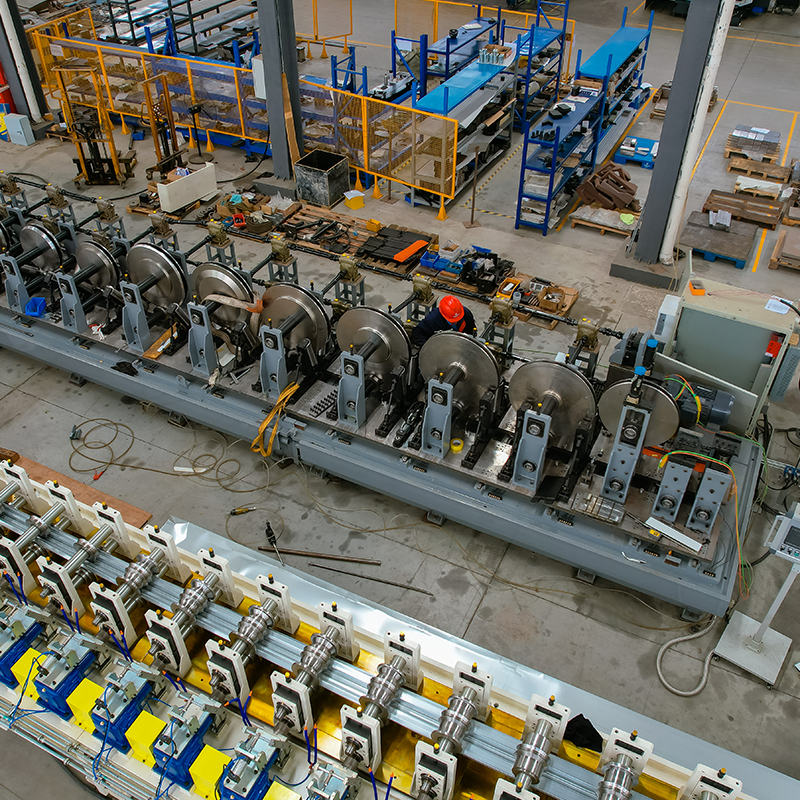
Ang mga steel fabricator na nagbi-bid sa isang tuluy-tuloy na proyekto sa bubong ay kadalasang umaabot sa parehong konklusyon kapag sinusuri nila ang mga guhit: ang roof purlin ay Z-shaped, ang kanilang tindahan ay naka-set up para sa mga C channel, at ang agwat ay mas malawak kaysa sa hitsura nito. Ang z purlin roll forming machine ay isang tuluy-tuloy na linyang namumuo ng malamig na gumagawa ng mga Z profile mula sa hot-dip galvanized steel strip sa isang solong pass, kabilang ang pagsuntok at cut-off.
Ang mga offset na flanges ng isang seksyong Z ay nagbibigay-daan sa mga purlin na mag-nest sa mga bundle at magkakapatong sa mga splice, ngunit pinipilit din ng offset na iyon ang roll tooling, pagsuntok ng butas at timing ng paggugupit na idisenyo nang iba sa isang C purlin line. Karaniwang lumalabas ang maling makina sa anyo ng paglihis ng anggulo ng flange, hindi pagkakatugma ng mga butas ng splice, o bilis ng linya na hindi makakapagbigay sa iyong kapasidad sa pagsuntok.
Maikling kahulugan: Ang z purlin roll forming machine ay isang tuluy-tuloy na cold-forming system na binabaluktot ang steel strip sa isang asymmetric na Z section at isinasama ang pagsuntok, cut-off at opsyonal na stacking sa parehong daloy ng produksyon.
Dapat hawakan ng z purlin roll forming machine ang flange offset at flange angle sa loob ng mga limitasyon na nagbibigay-daan sa mga natapos na purlins na mag-nest nang mahigpit at mahulaan na mag-splice: offset sa loob ng 1.0 mm at flange squareness sa loob ng 1 degree sa buong haba.
Ang offset sa pagitan ng dalawang flanges ay ang pagtukoy ng sukat ng seksyong Z. Sa panahon ng pagbuo, ang strip ay yumuko sa dalawang direksyon sa magkaibang distansya mula sa neutral axis. Kung ang roll flower ay hindi balanse ang springback, ang profile twists at ang flange tip bukas o sasara. Nagpapakita iyon ng nakikitang agwat sa pagitan ng mga nested purlin at ginagawang hindi matatag ang bundle sa isang trak.
Ang nesting ay ang pangunahing pang-ekonomiyang dahilan upang piliin ang mga Z purlin sa unang lugar.
Ang isang naka-pack na Z purlin bundle ay gumagamit ng humigit-kumulang 25 hanggang 35 porsiyentong mas kaunting espasyo sa sahig ng trak kaysa sa parehong bilang ng mga C purlin na may parehong taas ng seksyon. Nawawala ang pagtitipid na iyon kapag ang twist at springback ay hindi kontrolado sa bumubuo ng linya.
Ang praktikal na throughput ng isang Z purlin line ay nakasalalay sa kapal ng strip, taas ng web at oras ng pag-ikot ng pagsuntok, hindi sa lakas ng motor lamang. Kapag naayos na ang lapad ng coil, ang tatlong value na iyon ang magpapasya sa bilang ng roll stand, ang bilis ng pagbuo at ang configuration ng pagsuntok.
Mga karaniwang hanay ng pagtutukoy na kolektahin bago ka maghambing ng mga quote:
Para sa mga tindahan na nangangailangan ng mga profile ng C, U, Z at Sigma sa isang linya, ang cassette at servo-adjustable na tooling ay maaaring sumaklaw sa higit sa isang profile na pamilya nang hindi nawawala ang kakayahang umangkop upang magpatakbo ng maliliit na batch.
 Multi-Profile Roll Forming Machine para sa Mga Seksyon ng C, U, Z, at Sigma Pinagsasama ng makinang ito ang cassette at servo-adjustable na tooling para magpatakbo ng maraming pamilya ng profile sa isang linya, kabilang ang C, U, Z, at Sigma. Nababagay ito sa mga tindahan na nangangailangan ng flexibility para sa maliliit na batch habang pinapanatili ang mataas na output, gaya ng nabanggit sa konteksto ng produksyon ng purlin. Tingnan ang Produkto →
Isaalang-alang ang isang 250 mm web purlin sa 2.0 mm na materyal sa 15 m/min. Ang anim na oras ng net running time ay nagbubunga ng humigit-kumulang 5,400 metro ng purlin length bawat shift, bago payagan ang idle time, mga pagbabago sa coil at setup. Ang haba ng pagputol, bilang ng butas at bilis ng pag-bundle ay maaaring mabawasan ang bilang na iyon ng 10 hanggang 20 porsiyento.
| Parameter | Karaniwang saklaw | Epekto sa produksyon |
| Kapal ng strip | 1.5-3.0 mm, Q235B / Q355B | Ang mas makapal na strip ay nangangailangan ng higit pang mga pass at mas mababang bilis |
| Taas ng web | 100-350 mm | Mga saklaw ng takip ng adjustable stand; ang fixed tooling ay humahawak ng mas mahigpit na offset |
| Lapad ng flange | 40-70 mm | Itinatakda ang lapad ng coil at nakakaapekto sa gastos ng slitting |
| Bilis ng pagbuo | 8-18 m/min | Ang oras ng pagsuntok ay karaniwang ang limitasyon |
| Pagpapahintulot sa haba | /-1.0-2.0 mm | Nakakaapekto sa bilis ng paninigas sa lapped splices |
| Pagpapahintulot sa pagitan ng mga butas | /-0.5 mm na may servo punch | Pinipigilan ang muling paggawa ng mga cleat hole sa site |
Ang changeover time ay ang pinakamalaking pagkakaiba sa gastos sa pagpapatakbo sa pagitan ng mga Z purlin machine, at pinaghihiwalay nito ang isang linya na nagpapatakbo ng isang profile sa buong taon mula sa isang linya na nagpoproseso ng maliliit na batch araw-araw.
Ang klasikong opsyon ay shim-adjusted roll, kung saan ang mga operator ay nagdaragdag o nag-aalis ng mga spacer upang i-reset ang mga stand para sa isang bagong taas ng web. Ang servo-adjustable na solusyon ay nagbabago sa lapad ng stand at taas ng profile sa pamamagitan ng motor, na pinapanatili ang parehong mga roll cartridge sa lugar. Ang mga sistema ng mabilis na pagbabago ng cassette ay nag-aalis ng isang kumpletong tooling cassette at nagpasok ng isa pa sa ilang minuto.
| Configuration | Oras ng pagbabago | Pinakamahusay na akma |
| Shim-adjusted | 30-60 min | Isa o dalawang stable na profile, long run |
| Servo-adjustable | 5-10 min | Tatlo hanggang walong taas ng web |
| Mabilis na palitan ang cassette | 2-5 min | Pang-araw-araw na pagbabago sa profile at mga iskedyul ng JIT |
Rule of thumb mula sa mga linya ng produksyon: kung ang isang web height ay tatakbo ng higit sa 500 tonelada bawat buwan, ang isang nakatalagang fixed-roll Z na makina ay nakakatalo sa isang unibersal na linya sa katatagan. Sa ibaba ng volume na iyon, ang adjustability ay nagpapaikli ng payback.
Ang pagsuntok ay ang unang bottleneck upang kalkulahin, dahil ang isang spliced Z purlin ay maaaring magdala ng anim hanggang labindalawang butas at ang oras ng pagsuntok ay nagtatakda sa kisame para sa bilis ng linya.
Ang mga pre-punched coils ay mukhang maginhawa, ngunit ang mga pattern ng butas ay nagbabago sa pagitan ng mga proyekto. Inirerehistro ng online na servo punching ang bawat butas laban sa cut position na may closed-loop encoder, na nagpapanatili ng hole spacing sa loob ng /-0.5 mm kahit na nagbabago ang kapal ng strip. Kung ang iyong iskedyul ng pagpoproseso ng coil ay may kasamang solar bracket o cable tray na pagsuntok bilang karagdagan sa mga purlin, ang punching head ang magiging desisyon ng flexibility kaysa sa mga forming stand.
 8-Axis Servo Punching Roll Forming Machine para sa mga Solar PV Bracket Nilagyan ng 8-axis servo punching system, awtomatikong inaayos ng linyang ito ang posisyon ng suntok at lapad/taas ng profile para sa mga solar bracket profile. Nag-aalok ito ng closed-loop na pagpaparehistro ng encoder para sa tumpak na puwang ng butas, na ginagawa itong perpekto kapag nag-iiba-iba ang mga pattern ng suntok sa pagitan ng mga proyekto. Tingnan ang Produkto →
Para sa cut-off, ang isang servo flying shear ay may mga haba na tolerance sa /-1.0 mm sa pamamagitan ng pag-synchronize ng shear sa pass line. Ang mga hydraulic cut-off unit ay mas mura ngunit kadalasang lumalapit sa /-3 hanggang 5 mm at gumagawa ng burr na nagpapabagal sa pagpupulong ng site. Ihambing ang kumpletong drive at control layout sa gabay sa pagpili ng profile forming machine bago ka mag-shortlist ng mga supplier.
Pagkatapos ng pagputol, ang mga purlin ay lumipat sa isang run-out na talahanayan para sa pagbibilang at pag-bundle. Pinapalitan ng awtomatikong strapping station ang dalawang manual na manggagawa sa bawat shift at pinananatiling pare-pareho ang tensyon ng bundle, na nagpoprotekta sa nesting geometry sa parehong transportasyon ng trak na ginagawang kaakit-akit ang mga profile ng Z.
 Awtomatikong Profile Packing at Strapping Machine para sa Metal Bundle Ang packing system na ito ay nag-o-automate ng pag-flip ng button, maliit na bundle packing, at malaking bundle palletizing gamit ang mga wooden support strips. Pinapalitan nito ang mga manu-manong bundling na manggagawa at tinitiyak ang pare-parehong pag-igting ng bundle, pinoprotektahan ang mga profile ng purlin sa panahon ng transportasyon at pagpapabuti ng paghawak sa ibaba ng agos. Tingnan ang Produkto →
Hilingin sa supplier na gayahin ang timing ng pagsuntok para sa iyong pinakamahabang purlin. Dapat isaalang-alang ng control program ang acceleration, deceleration at cut-mark positioning, hindi lamang para sa average na bilis ng pass line.
Ang pinakamabilis na paraan upang ihambing ang mga supplier ng Z purlin machine ay ang humiling ng tatlong dokumento bago ang komersyal na quotation: ang roll flower drawing, ang punching die layout at isang test piece na nabuo mula sa iyong sariling steel strip.
Gamitin ang sumusunod na pagkakasunud-sunod kapag sinusuri mo ang mga alok ng kagamitan.
Bago ka gumawa, suriin ang mga naka-install na sanggunian. Archive ng kaso ng proyekto ni Sihua may kasamang kumpletong purlin at rack forming lines na inihahatid sa mga fabricator ng metal na gusali, na may parehong servo punching at flying-shear architecture na inilarawan sa itaas.
Nasa ibaba ang maikling sagot sa apat na tanong na nangingibabaw sa pagbili ng Z purlin machine.
Oo. Multi-profile na mga linya na may servo-adjustable stand o quick-change cassette na lumipat sa pagitan ng mga seksyon ng C, U, Z at Sigma. Ang trade-off ay bahagyang mas mababa ang tolerance stability kumpara sa isang nakalaang Z line na hindi nagbabago ng tooling.
Ang mga karaniwang linya ay humahawak ng 1.5 hanggang 3.0 mm na hot-dip galvanized steel strip sa mga marka ng Q235B o Q355B. Ang itaas na kapal ay nakasalalay sa lapad ng flange at ang bilang ng mga bumubuo ng mga pass. Masyadong kaunting mga pass ay nagiging sanhi ng springback sa mga tip ng flange at ginagawang hindi matatag ang mga puwang ng pugad.
Sa 2.0 mm na materyal sa 15 m/min at anim na oras ng net running time, ang 8-hour shift ay gumagawa ng humigit-kumulang 5,400 metro ng purlin length. Ang haba ng pagputol, bilang ng mga butas at bilis ng stacking ay maaaring mabawasan ang figure na iyon, kaya i-verify ang tagal ng pagsuntok gamit ang sarili mong halo ng produkto.
Kinokontrol ng purlin length tolerance ang bilis ng pagtayo sa mga lapped splices. Ang isang servo flying shear na may closed-loop na haba ng pagsukat ay may hawak na /-1.0 hanggang 2.0 mm; ang isang hydraulic shear ay karaniwang dumarating sa /-3 hanggang 5 mm na may hindi pare-parehong direksyon ng burr. Para sa tuluy-tuloy na mga proyekto sa bubong, ang mas mahigpit na pagpapaubaya ay nagbabayad para sa sarili nito sa site.
malawak na materyal na solong decoiler Leveling machine at Machine para sa pagsuntok ng maliliit na butas sa magkabilang gil...
Tingnan ang mga detalye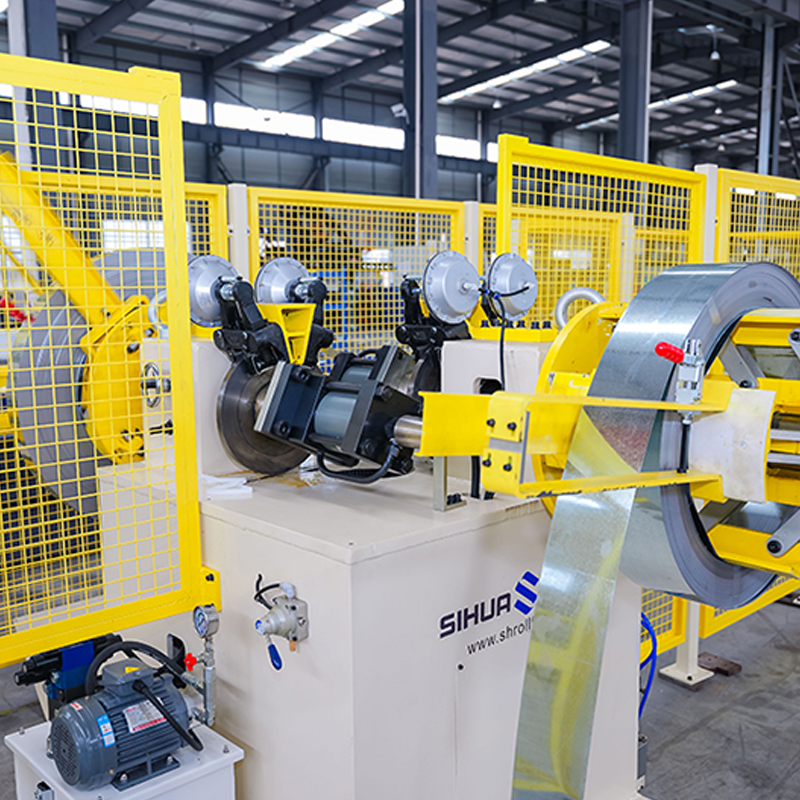
Awtomatikong umiikot na double-head hydraulic decoiler na may walang materyal na pagtuklas, 5 tonelada bawat gilid. Ang kapa...
Tingnan ang mga detalye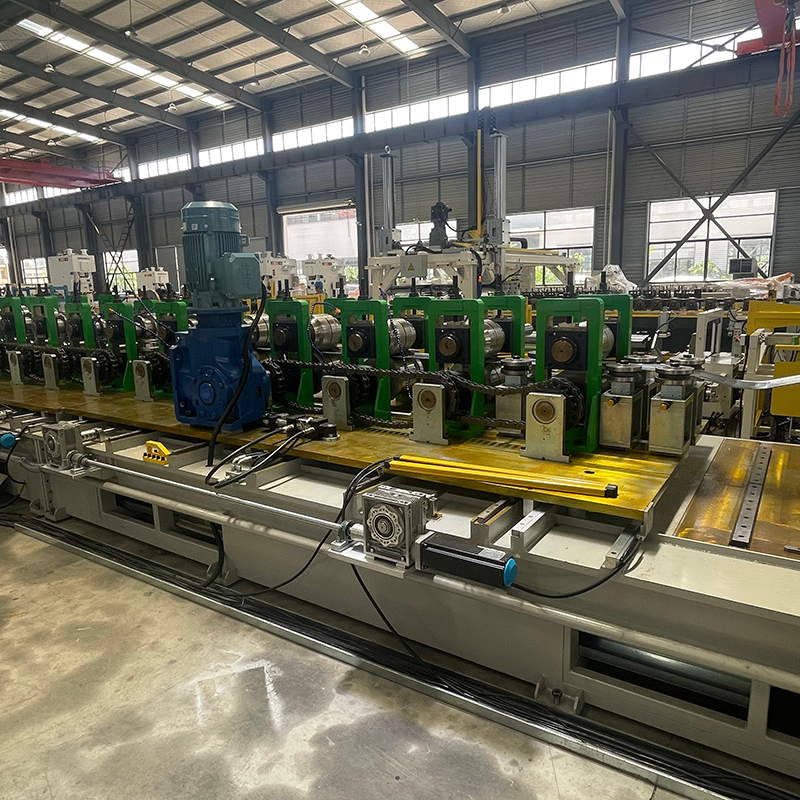
CUZ sigma roll forming machine Heavy-duty na single-head decoiler, kapasidad na 5-tonelada. ...
Tingnan ang mga detalye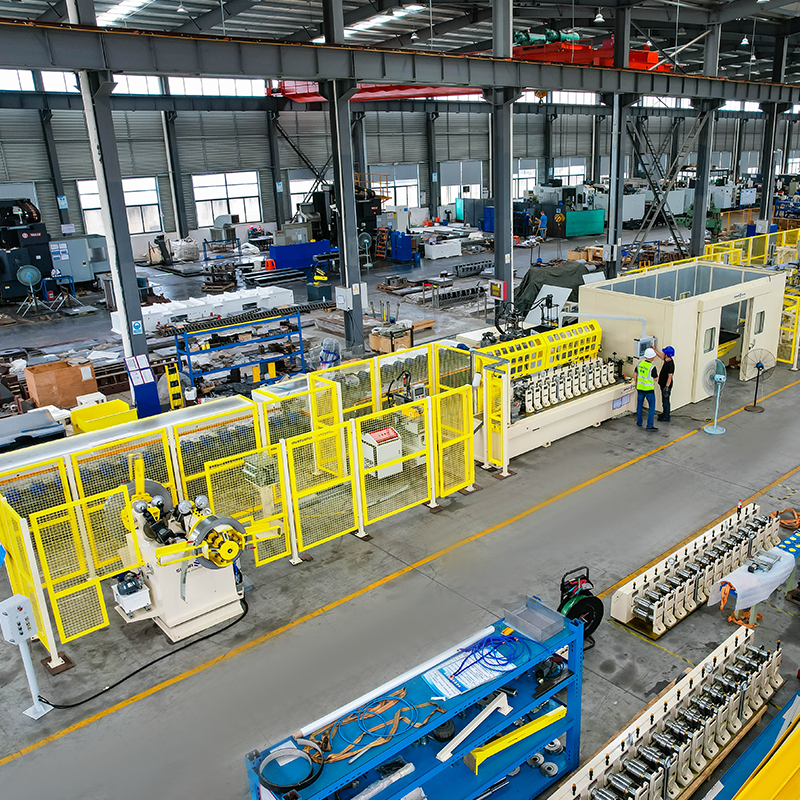
Awtomatikong umiikot na double-head hydraulic decoiler na may walang materyal na pagtuklas, 5 tonelada bawat gilid. Quick-ch...
Tingnan ang mga detalye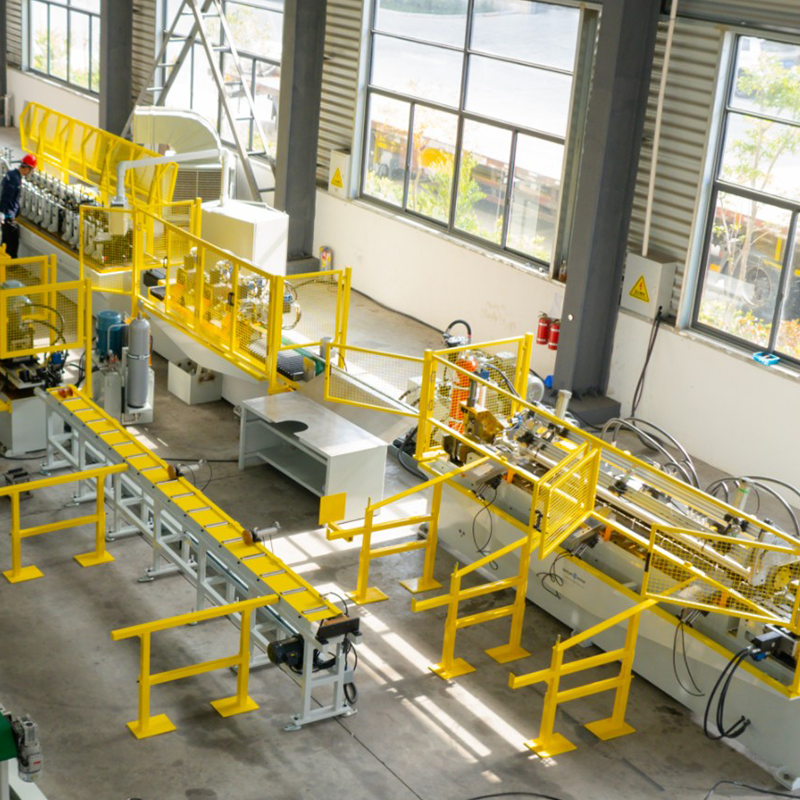
Double-head na pre-painted steel hydraulic expanding/contracting uncoiler, double-head galvanized steel expanding/contracting uncoiler, pre-painted steel storage brac...
Tingnan ang mga detalye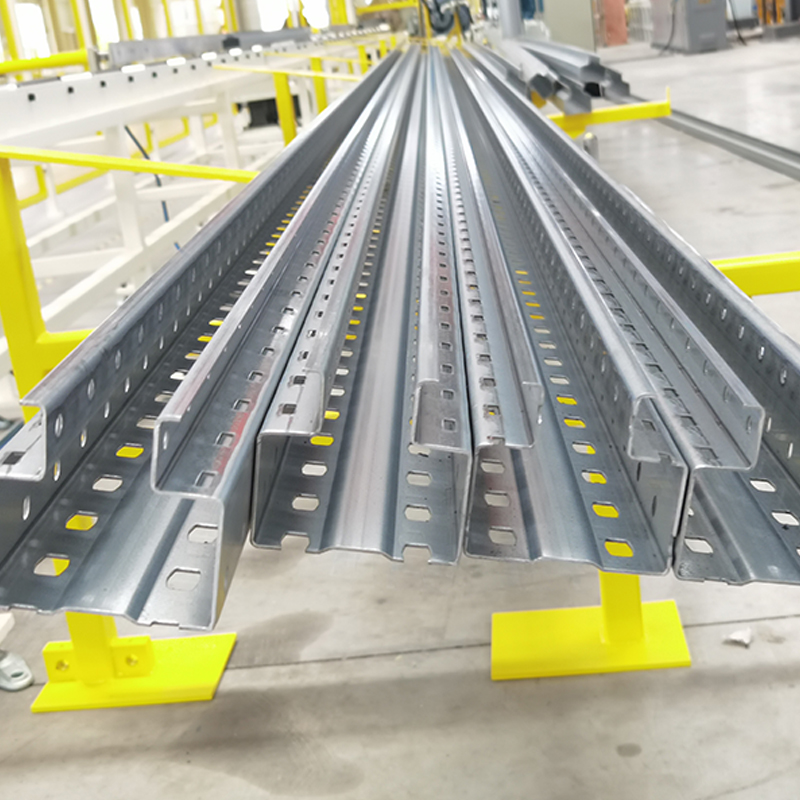
Upright rack roll forming machine, steel yield strength 250–550 MPa Single-head manual decoiler na may feeding trolley ...
Tingnan ang mga detalyeHuwag mag-atubiling makipag-ugnayan sa amin kung kailangan ninyo kami!
Impormasyon sa Pakikipag-ugnayan
MGA PRODUKTO
Mobile