Pagpili ng tamang input material para sa a Drywall Profile Roll Forming Machine ay ang nag-iisang pinakamahalagang desisyon na nakakaapekto sa kalidad ng produkto, buhay ng tool, kahusayan sa produksyon, at pagganap ng panghuling profile. Hindi tulad ng pangkalahatang pagbubuo ng sheet metal, ang mga profile ng drywall ay humihiling ng mahigpit na dimensional tolerance, pare-parehong mekanikal na katangian, at partikular na pag-uugali ng coating dahil ang mga profile na ito ay nagsisilbing mga structural framing na bahagi sa mga partition wall, ceiling system, at fire-rated assemblies.
Ang gabay na ito ay nagbibigay ng komprehensibo, praktikal na breakdown ng bawat materyal na parameter na dapat mong suriin bago magpakain ng coil sa iyong roll former. Lumalampas kami sa mga generic na grado ng bakal at sinusuri ang mga hadlang sa produksyon sa totoong mundo, mga pakikipag-ugnayan ng coating na may mga roll dies, mga epekto sa kundisyon ng gilid sa straightness, at ang mga trade-off sa pagitan ng gastos at formability. Gumagawa ka man ng mga C-stud, U-track, furring channel, o ceiling tee, ang mga materyal na pagpipilian na nakabalangkas dito ay direktang nakakaapekto sa iyong rate ng pagtanggi, dalas ng pagpapalit ng tool, at downstream na kasiyahan ng customer.
Ang karamihan sa mga profile ng drywall ay ginawa mula sa mga low-carbon steel strips, ngunit ang partikular na grado at ruta ng pagproseso ay makabuluhang nag-iiba batay sa huling aplikasyon. Nasa ibaba ang isang detalyadong breakdown ng mga pangunahing kategorya ng base metal na ginagamit sa buong mundo.
Kinakatawan ng komersyal na bakal ang pinakakaraniwang panimulang materyal para sa karaniwang panloob na drywall stud at track. Nag-aalok ito ng balanseng kumbinasyon ng kakayahang mabuo at lakas para sa pangkalahatang konstruksyon. Ang karaniwang lakas ng ani ay mula 170 hanggang 240 MPa, na may tensile strength sa pagitan ng 270 at 340 MPa. Ang gradong ito ay angkop para sa mga partisyon na hindi nagdadala ng pagkarga kung saan ang katumpakan ng dimensyon ay mahalaga kaysa sa kapasidad ng istruktura. Ang roll forming machine ay humahawak ng CS material na may minimal na roller wear, basta't ang ibabaw ay pinapanatili ang kalinisan.
Ang mga marka ng FS ay partikular na ininhinyero para sa mga operasyon ng cold forming. Nagpapakita sila ng mas mataas na mga halaga ng pagpahaba (karaniwang 28-32% sa 50mm na haba ng gauge) kumpara sa komersyal na bakal, na binabawasan ang panganib ng pag-crack ng sulok sa panahon ng masikip na radius bending. Para sa mga profile ng drywall na nangangailangan ng maraming baluktot sa loob ng maikling seksyon ng web – gaya ng mga box-type studs o reinforced track – FS material ang gustong piliin. Maraming may karanasan na production manager ang nagpapanatili ng FS coils bilang kanilang pangunahing imbentaryo dahil nagbibigay ito ng mas malawak na window ng proseso para sa mga pagsasaayos ng roll gap.
Kapag ang mga profile ng drywall ay dapat magdala ng mga axial load o magsilbi bilang bahagi ng isang shear wall system, kinakailangan ang mga structural steel grades. Ang Grade 33 (230 MPa yield) at Grade 40 (276 MPa yield) ay karaniwang tinukoy sa mga komersyal at institusyonal na proyekto. Gayunpaman, ang mga materyales na may mataas na lakas ay nangangailangan ng mas matatag na roll forming machine na may mas mataas na driven station at mas mabibigat na frame. Ang springback effect ay nagiging mas malinaw, na nangangailangan ng over-bending compensation sa mga huling forming pass. Napagmasdan namin na ang mga istrukturang bakal na higit sa 350 MPa ay nagbubunga ng lakas ay makabuluhang nagpapabilis sa pagkasira ng roller sa uncoated tooling, kaya ang mga carbide-coated roll ay kadalasang inirerekomenda para sa matagal na pagtakbo.
Tala ng produksyon: Huwag ipagpalagay na ang isang steel grade na na-certify para sa mga hot-rolled na seksyon ay gaganap nang magkapareho sa mga profile na nabuo sa malamig na roll. Ang direksyon ng baluktot na nauugnay sa direksyon ng pag-ikot ng orihinal na strip ay lumilikha ng mga katangian ng anisotropic - palaging subukan ang isang sample coil mula sa bawat bagong numero ng init bago ang buong produksyon.
Ang ibabaw na patong sa steel coil ay hindi isang nahuling isip – ito ay direktang nakakaimpluwensya sa friction behavior sa loob ng roll forming mill, ang final profile's corrosion resistance, at compatibility sa fire-rated construction requirements. Nasa ibaba ang isang sistematikong paghahambing ng mga pinaka-tinatanggap na ginagamit na mga coatings para sa produksyon ng drywall profile.
| Uri ng Patong | Mass ng Patong (g/m²) | Rating ng Formability | Karaniwang Aplikasyon |
|---|---|---|---|
| Hot-dip galvanized (G30-G90) | 90-275 | Mahusay (G30-G60) / Mahusay (G90) | Mga karaniwang panloob at panlabas na dingding |
| Electro-galvanized | 20-60 | Napakahusay (pare-parehong kapal) | Mga profile ng katumpakan na may mahigpit na pagpapahintulot |
| Aluminized (Uri 1 at 2) | 40-80 (Al coating) | Katamtaman (mas mababang lubricity) | Mga sistema ng kisame na nangangailangan ng pagmuni-muni ng init |
| Prepainted (Polyester, PVDF) | N/A (kapal ng pelikula 15-30 μm) | Patas (panganib ng pagkasira) | Mga nakalantad na profile ng arkitektura |
Tinutukoy ng mga pisikal na sukat ng input coil hindi lamang ang panghuling profile geometry kundi pati na rin ang oras ng pag-setup, rate ng scrap, at pangkalahatang paggamit ng linya. A Drywall Profile Roll Forming Machine ay karaniwang inhinyero sa paligid ng isang partikular na hanay ng mga lapad at kapal ng strip. Ang pagpapatakbo sa labas ng mga saklaw na ito ay nag-iimbita ng mga de-kalidad na depekto at mekanikal na stress.
Ang kinakailangang lapad ng strip ay kinakalkula mula sa binuo na cross-section ng huling profile, na isinasaalang-alang ang mga allowance ng liko at radii ng sulok. Para sa isang karaniwang C-stub na may web na 92mm, flanges na 40mm, at labi na 8mm, ang binuong lapad ay karaniwang nasa pagitan ng 195mm at 205mm, depende sa panloob na radius ng bend. Ang gabay sa pagpasok ng roll forming machine ay dapat na tumanggap ng strip width tolerance ng /- 1.5mm nang hindi nagiging sanhi ng edge wave o center buckling. Ang mga mas malalapad na strip na lampas sa na-rate na kapasidad ng makina ay nagpapataas ng pagkarga sa mga side roll at maaaring ilihis ang mga roll shaft, na nagbubunga ng bow sa haba ng profile.
Timbang ng Coil
2-5 tonelada - pamantayan para sa manu-manong pagkarga
5-10 tonelada – pinakamainam para sa mga awtomatikong linya
Coil ID
508mm (20") – pinakakaraniwang laki ng mandrel
610mm (24") – para sa heavy-gauge coils
Coil OD
Hanggang sa 1200mm - karaniwang saklaw
Higit sa 1500mm – nangangailangan ng heavy-duty uncoiler
Ang mekanikal na pag-uugali ng strip ng bakal sa ilalim ng malamig na pagpapapangit ay pinamamahalaan ng ilang mga pangunahing parameter. Ang pag-unawa sa mga katangiang ito ay nagbibigay-daan sa iyong mahulaan kung ano ang magiging reaksyon ng materyal sa bawat bumubuong istasyon at gumawa ng mga proactive na pagsasaayos sa mga roll gaps, side guide, at straightening unit.
Habang ang strip ay dumadaan sa magkakasunod na roll stand, sumasailalim ito sa work hardening, na nagpapataas ng lakas ng ani nito at nagpapababa ng ductility. Para sa isang tipikal na profile ng drywall na nabuo sa 14 hanggang 18 na istasyon, ang lakas ng ani sa labasan ay maaaring 15-25% na mas mataas kaysa sa papasok na halaga ng coil. Ang hindi pangkaraniwang bagay na ito ay dapat isaalang-alang kapag tinutukoy ang kapasidad ng pagkarga ng huling profile. Ang mga materyales na may mababang inisyal na lakas ng ani (mas mababa sa 200 MPa) ay may posibilidad na magpakita ng labis na pagpahaba habang bumubuo, na nagreresulta sa mas mahabang panghuling profile kaysa sa setting ng haba ng hiwa.
Ang pinakamababang kinakailangan sa pagpapahaba para sa mga materyales sa profile ng drywall ay karaniwang 22% sa isang 50mm na haba ng gauge. Ang mas mababang mga halaga ng pagpahaba ay nauugnay sa pagtaas ng pag-crack sa labas ng radius ng mga liko, lalo na para sa mga profile na may matutulis na sulok (inner radius na mas mababa sa 1.5 beses ang kapal). Maraming manufacturer ang nagsasagawa ng simpleng 180-degree na bend test sa bawat bagong coil lot upang ma-validate ang formability bago ito i-load sa uncoiler.
Ang katigasan ng Rockwell (karaniwang HRB 50-70 para sa mga bakal na drywall) ay may direktang kaugnayan sa mga rate ng pagsusuot ng roll. Mas mahirap na materyales – kadalasang nagreresulta mula sa mas mataas na carbon content o cold-rolling reduction – nagdudulot ng mas abrasive na pagkasuot sa mga tool sa pagbuo ng roll. Sa mga kapaligiran ng produksyon na may mataas na volume, inirerekomenda namin ang paggamit ng D2 tool steel o powder metallurgy roll kapag bumubuo ng mga bakal sa itaas ng HRB 65 upang mapanatili ang geometry ng profile sa mga pinahabang kampanya nang hindi muling paggiling.
Ang kalidad ng mga gilid ng strip ay isang madalas na hindi napapansin na parameter na lubos na nakakaimpluwensya sa straightness at surface finish ng panghuling drywall profile. Karamihan sa mga bakal na coil ay ibinibigay sa alinman sa mga gilid ng mill o slit na mga gilid, at ang pagkakaiba ay kritikal para sa pagganap ng pagbuo ng roll.
Pangunahing pagsusuri sa kalidad ng gilid: Patakbuhin ang iyong hinlalaki sa magkabilang gilid ng strip. Ang isang matalim na burr na lampas sa 0.1mm ang taas ay unti-unting makakamot sa ibabaw ng roll at lilikha ng galling marks sa profile flange. Ang solusyon ay tukuyin ang pangalawang edge-deburring pass o pumili ng mga coils na may opsyon na "smooth edge" mula sa slitter.
Karamihan sa mga profile ng drywall ay nangangailangan ng pagsuntok ng butas – para sa mga koneksyon sa turnilyo, mga sipi ng serbisyo, o pagganap ng tunog. Ang pag-uugali ng materyal sa ilalim ng pagsuntok ay kasinghalaga ng pag-uugali nito sa ilalim ng baluktot. Ang mas malambot na materyales (mas mababa sa 220 MPa yield) ay gumagawa ng malinis na mga butas na may kaunting taas ng burr, habang ang mas matitigas na materyales ay may posibilidad na lumikha ng mga tulis-tulis na gilid na nangangailangan ng pangalawang deburring.
Ang yunit ng pagsuntok sa a Drywall Profile Roll Forming Machine gumagana sa mataas na cycle rate - madalas na lumampas sa 60 stroke bawat minuto. Ang mga materyales na may mataas na halaga ng pagpahaba ay nagpapakita ng mas kaunting springback sa paligid ng punched hole, na nagreresulta sa isang patag na ibabaw ng web. Sa kabaligtaran, ang mga materyales na may mababang pagpahaba (sa ibaba 22%) ay may posibilidad na magsimboryo paitaas sa paligid ng butas, na nakakasagabal sa pagsasalansan at kasunod na paghawak.
| Uri ng Materyal | Taas ng Burr (mm) | Punch Wear Rate | Inirerekomendang Clearance |
|---|---|---|---|
| CS (mababa ang ani) | 0.05-0.12 | Mababa | 6-8% ng kapal |
| FS (forming grade) | 0.08-0.18 | Katamtaman | 8-10% ng kapal |
| Structural (Grade 40) | 0.15-0.30 | Mataas | 10-12% ng kapal |
Upang sistematikong piliin ang pinakamainam na materyal para sa iyong produksyon ng drywall profile, sundin ang pitong hakbang na daloy ng trabaho na ito na nagsasama ng teknikal, pagpapatakbo, at komersyal na mga kadahilanan.
Kahit na may maingat na pagpili ng materyal, ang ilang mga depekto ay lumilitaw sa panahon ng produksyon. Nasa ibaba ang isang praktikal na gabay sa pag-troubleshoot na nag-uugnay ng mga materyal na katangian sa mga partikular na depekto sa profile.
Ang hot-rolled steel ay karaniwang hindi inirerekomenda para sa mga profile ng drywall dahil mayroon itong mas makapal na oxide layer (scale), mas malawak na kapal, at mas mababang kalidad ng ibabaw kumpara sa cold-rolled steel. Ang sukat ay maaaring mabilis na masira ang bumubuo ng mga rolyo at makagawa ng hindi pare-parehong mga sukat ng profile. Gayunpaman, kung ang mga adobo at may langis na hot-rolled coils ay ginagamit, maaari silang mabuo ngunit kadalasan ay nagbubunga ng mas magaspang na ibabaw na pagtatapos na hindi katanggap-tanggap para sa mga nakalantad o pininturahan na mga aplikasyon.
Karamihan sa mga karaniwang drywall profile roll forming machine ay na-rate para sa mga kapal sa pagitan ng 0.4mm at 1.2mm. Ang mga heavy-duty na modelo ay kayang humawak ng hanggang 1.5mm o kahit 2.0mm, ngunit nangangailangan ito ng reinforced roll stand, mas malalaking diameter shaft, at mas mataas na motor power. Palaging kumunsulta sa technical data plate ng iyong makina bago magpatakbo ng mas makapal na materyales, dahil ang paglampas sa na-rate na kapasidad ay maaaring permanenteng makapinsala sa gearbox at roll bearings.
Oo. Ang mga prepainted coils sa pangkalahatan ay nangangailangan ng mas mabagal na bilis ng pagbuo (20-30% na pagbabawas) upang maiwasan ang pagsira ng pintura o pagbabalat sa mga bend zone. Ang galvanized at electro-galvanized coils ay maaaring patakbuhin sa pinakamataas na rate ng bilis dahil ang zinc coating ay nagsisilbing solid lubricant. Ang mga aluminized coil ay nahuhulog sa pagitan, dahil ang aluminum-silicon coating ay may katamtamang lubricity ngunit maaaring mabuo sa mga roll sa paglipas ng panahon, na nangangailangan ng madalas na paghinto ng paglilinis.
Ang tamang lapad ng strip ay tinutukoy ng nabuong haba ng cross-section, na siyang kabuuan ng lahat ng tuwid na web segment kasama ang mga allowance sa bend para sa bawat sulok. Ang isang praktikal na diskarte ay ang pagputol ng sample na strip, markahan ang mga linya ng liko, tiklop ito nang manu-mano o gamit ang isang preno, at pagkatapos ay sukatin ang flat na haba bago tiklop. Ang pamamaraang empirikal na ito ay kadalasang mas maaasahan kaysa sa mga teoretikal na kalkulasyon, lalo na para sa mga kumplikadong asymmetrical na profile.
Ang komersyal na bakal (CS Type B) na may G40-G60 hot-dip galvanized coating ay nag-aalok ng pinakamahusay na cost-to-performance ratio para sa high-volume na interior stud production. Nagbibigay ito ng sapat na formability, katanggap-tanggap na corrosion resistance, at pare-parehong mekanikal na katangian sa maraming kargamento ng coil. Para sa mga proyektong nangangailangan ng mas mataas na lakas, ang Grade 33 na structural steel ay nagdaragdag ng humigit-kumulang 10-12% sa halaga ng materyal ngunit binabawasan ang bigat ng profile para sa parehong kapasidad ng pagkarga, kung minsan ay binabawasan ang mas mataas na presyo ng yunit.
Ang hindi kinakalawang na asero ay bihirang ginagamit para sa karaniwang mga profile ng drywall dahil sa mataas na halaga nito, bilis ng pagpapatigas sa trabaho, at likas na abrasive. Kung kinakailangan para sa mga espesyal na aplikasyon sa arkitektura o dagat, dapat kang gumamit ng isang roll forming machine na may carbide-coated na mga roll, mas mataas na kapangyarihan sa pagbuo, at isang dedikadong sistema ng pagpapadulas. Ang pagpapatakbo ng hindi kinakalawang sa karaniwang carbon-steel tooling ay magdudulot ng mabilis na pagkasira ng roll at hindi katanggap-tanggap na pag-iinit sa ibabaw sa loob ng ilang daang metro.
Ang hindi tamang pag-iimbak ng coil - lalo na ang pagkakalantad sa kahalumigmigan o labis na temperatura - ay maaaring magpababa sa kalidad ng ibabaw at baguhin ang mga mekanikal na katangian sa pamamagitan ng pagtanda. Ang mga galvanized coil na nakaimbak sa mahalumigmig na mga kondisyon ay nagkakaroon ng puting kalawang (zinc hydroxide), na nagpapataas ng alitan habang nabubuo. Ang mga coil na nakaimbak nang patayo sa mahabang panahon ay maaaring bumuo ng isang permanenteng "coil set" (curvature) na nagpapahirap sa pagpapakain. Palaging mag-imbak ng mga coil nang pahalang sa mga padded saddle sa isang tuyo, kontrolado ng klima na lugar at gamitin ang mga ito sa first-in, first-out na batayan.
Oo. Ang mga profile ng tee sa kisame ay karaniwang may mas manipis na mga web at mas mahabang flanges, na nangangailangan ng mas mataas na mga materyales sa pagpapahaba upang makamit ang matalim na 90-degree na baluktot nang hindi nabibitak. Ang mga wall stud, sa kabilang banda, ay inuuna ang lakas at tuwid. Para sa mga ceiling tee, mas gusto ang pagbuo ng bakal (FS) na may minimum na 30% elongation, habang ang wall studs ay maaaring gumamit ng commercial steel na may 25% elongation. Bukod pa rito, kadalasang gumagamit ang mga ceiling tee ng mas magaan na gauge (0.45-0.55mm) kumpara sa mga wall stud (0.55-0.75mm).
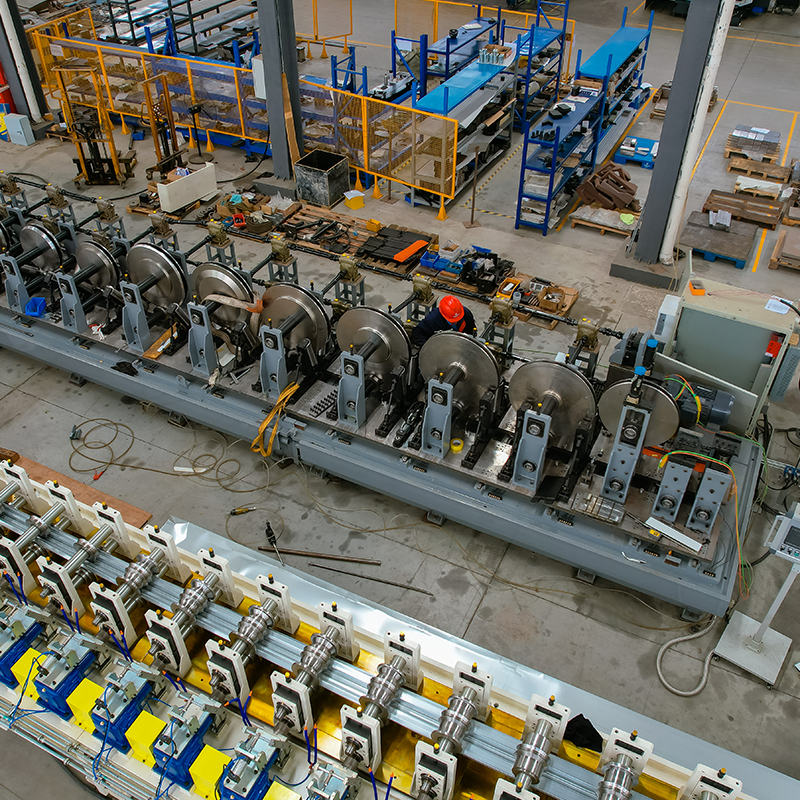
malawak na materyal na solong decoiler Leveling machine at Machine para sa pagsuntok ng maliliit na butas sa magkabilang gil...
Tingnan ang mga detalye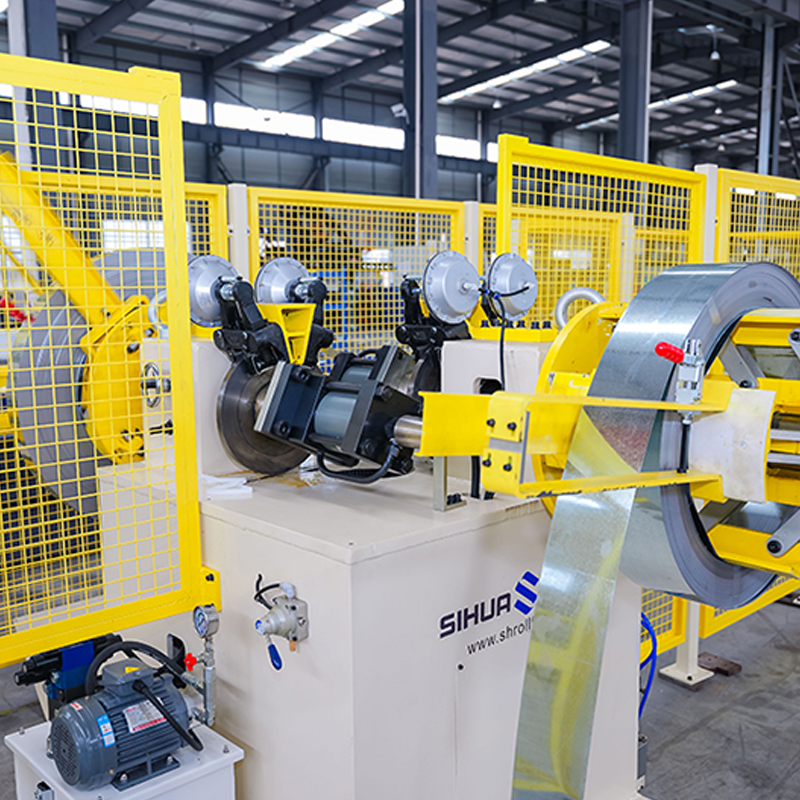
Awtomatikong umiikot na double-head hydraulic decoiler na may walang materyal na pagtuklas, 5 tonelada bawat gilid. Ang kapa...
Tingnan ang mga detalye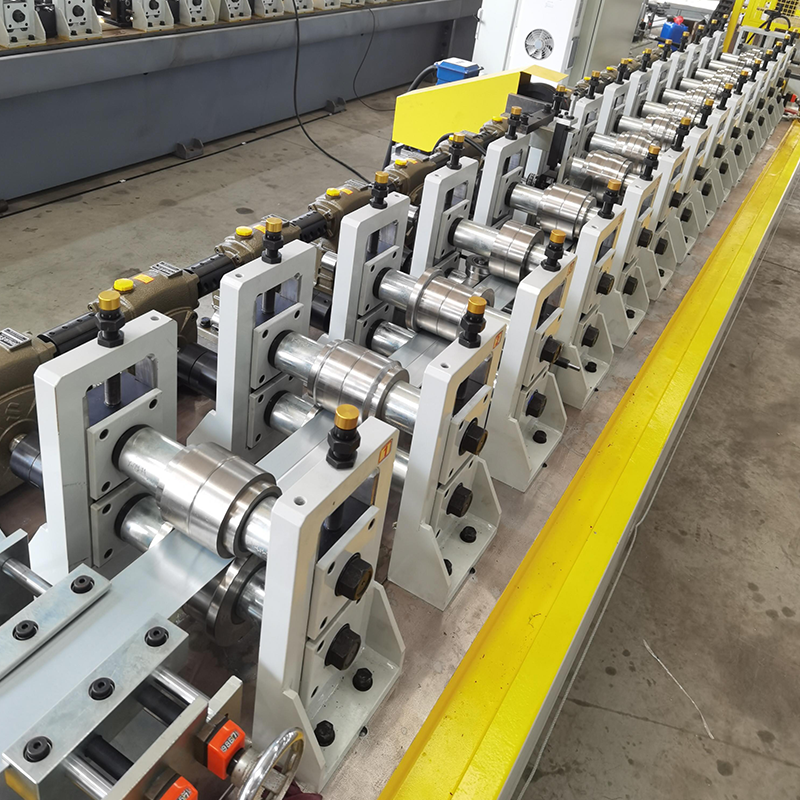
Drywall worm gear reducer roll forming machine, simpleng modelo, hindi isang mabilisang pagbabago na uri ng cassette, matipid at abot-kaya. (Maaari itong i-upgrade sa...
Tingnan ang mga detalye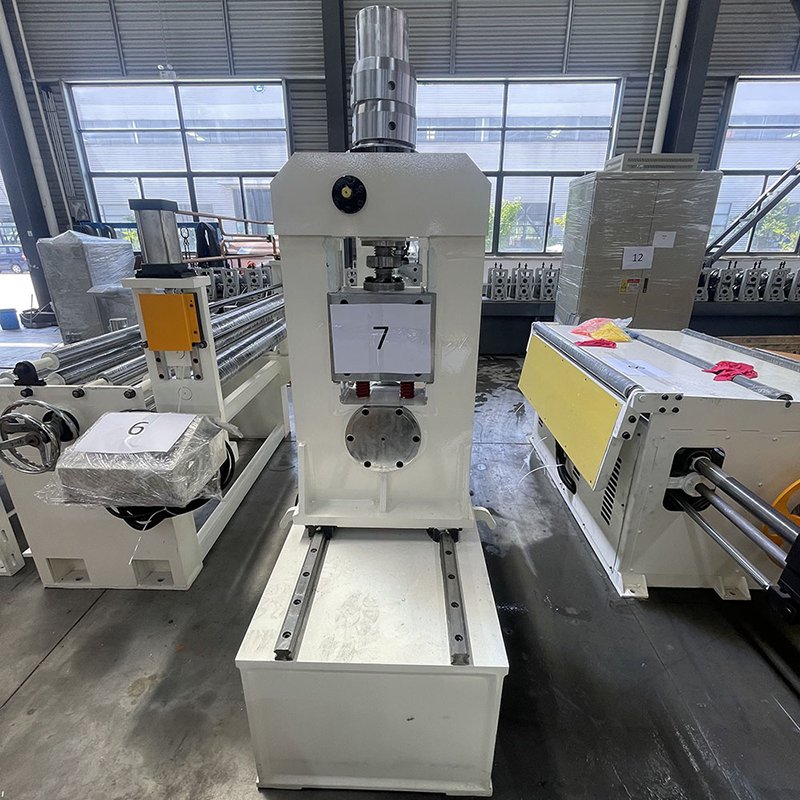
Diagram ng layout ng slitting machine Diagram ng layout ng slitting machine Clamping dev...
Tingnan ang mga detalye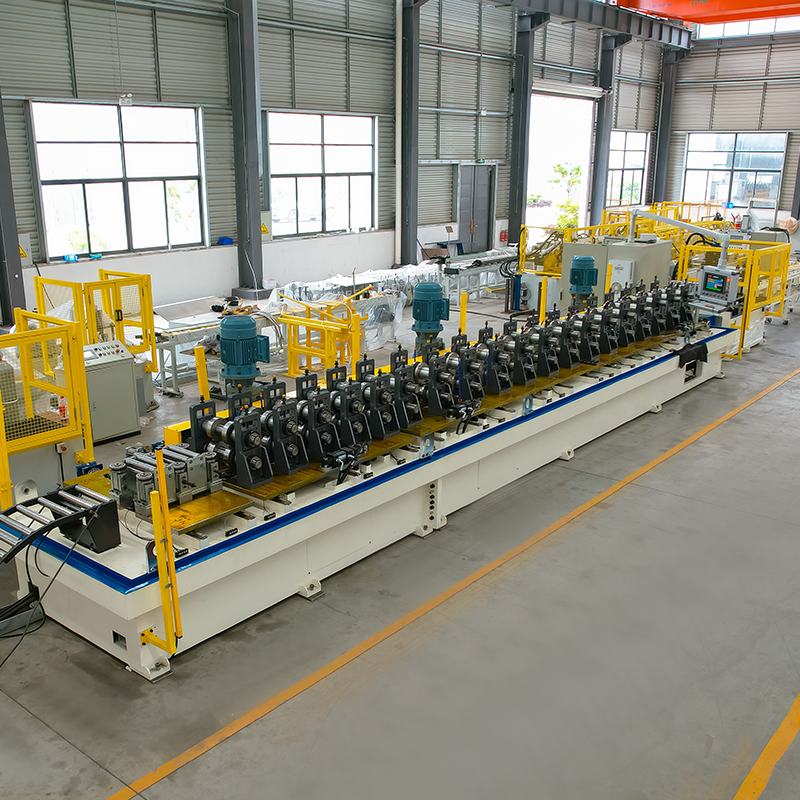
Solar bracket auto change width roll forming machine Material decoiler na may storage platform at robotic arm ...
Tingnan ang mga detalye
Ang linya ng produksyon para sa B-profile na automotive chassis reinforcement beam ng sasakyan ay nagsasangkot ng ilang mahahalagang proseso upang matiyak ang ...
Tingnan ang mga detalyeHuwag mag-atubiling makipag-ugnayan sa amin kung kailangan ninyo kami!
Impormasyon sa Pakikipag-ugnayan
MGA PRODUKTO
Mobile